Notícias

  1. Início
  2. > Notícias
Temperature cycling causes more leakage in O-Rings and Rubber Seals than fixed extreme temperatures, from dynamic coupled thermal damage. In Caoutchouc Industry and Rubber Processing, steady heat ages Rubber Products and creates compression set; low temperature shrinks Moulded Rubber Parts and Rubber Moulded Items. Repeated cycles cause irreversible damage and transient leakage for vehicle and pipeline Industrial Seals. Rings, Gaskets and Silicone Gaskets rely on compressive contact pressure. Synthetic Rubbers (EPDM Rubber, Silicone Rubbers) expand more than metal grooves. Temperature cycling changes Rubber Parts’ compression ratio. Thermal expansion and cold hardening reduce resilience of Car Rubber Gaskets, Rubber Seals for Fittings and Silicone Foam Seals. High-temperature: Overexpanded Rubber over-compresses O-Rings and Gaskets. Aging triggers compression set and stress relaxation. Cooled Moulded Rubber Parts lose rebound, leading to permanent seal damage. Low-temperature: Synthetic Rubbers shrink and stiffen. Rubber Products fail to regain elasticity on cold startup, causing pressure-induced transient leakage. Cumulative cyclic damage: Thermal cycles degrade Industrial Seals via over-compression, falling sealing force, interfacial slip and crack growth, eventually failing Car Rubber Gaskets and Rubber Seals for Fittings. Thermal shock & system risks: Mismatched deformation between Rubber Parts and metal cracks or peels Seal Rings. Structural distortion and pressure-temperature coupling speed up failure, also affecting Rubber Hoses, Bellows and Rubber Buffers. Failure scenarios & controls: Leakage occurs during cold startup, thermal shock and low-pressure gas/vacuum. For Moulded Rubber Parts Manufacture, select rubbers with good low-temp and anti-ageing performance, optimize groove compression and structure, and run real thermal cycle tests to ensure Rubber Products reliability.
Most seal failures come from wrong material selection. For seal rings, gaskets, O-rings & industrial seals, check 3 conditions: Medium: mineral oil, water, brake fluid, acid/alkali. Wrong material swells or cracks (for rubber parts, moulded rubber parts, car rubber gaskets). Temperature: continuous working temp, not peak heat. Overheating reduces lifespan of rubber seals for fittings, rubber hoses, bellows. Seal type: dynamic seals need wear resistance; static seals depend on compression recovery. NBR:Standard for hydraulic/lubrication systems, -30~100℃, good mineral oil resistance. Widely used for rubber products, industry rubber. Weak against ozone, aromatics and ketones. EPDM Rubber:Great for hot water, steam, DOT3/DOT4 brake fluid, excellent weather resistance. Critical: Incompatible with mineral oil, leads to severe swelling. FKM:High temperature & chemical resistance up to 200℃+, ideal for engines, pumps and oilfield equipment. Higher cost; poor low-temp performance, not compatible with ketones/esters. VMQ (Silicone):Wide temp range -60~200℃, FDA grades available. Used for silicone gaskets, silicone foam seals. Low tensile strength, unsuitable for dynamic sealing; swells in mineral oil. HNBR:Modified NBR. Oil resistant, continuous temp up to 150℃, better wear & ozone resistance. Mid-cost option for automotive & oilfield moulded rubber items. PTFE:Not an elastomer. Outstanding chemical resistance, wide temperature range and low friction. Lacks elasticity; used for spring energized seals or coating over rubber substrates. NBR for mineral oil; FKM/HNBR for high-temp harsh conditions; EPDM for water, steam & outdoor service; VMQ for food-grade static sealing; PTFE for heavy corrosion. These elastomers are key materials in rubber processing and caoutchouc industry, used to produce rubber buffers, rubber metal buffer, elastic bands and rubber moulded items. Select proper synthetic rubbers or silicone rubbers by checking medium, temperature and seal type.
Same material, different lifespan. EPDM performance varies greatly. Its durability relies on formula, hardness, compression rate, groove geometry, medium and temperature. Long-term compression set and ageing resistance outweigh nominal single-point parameters. Composite sealing becomes the new trend. Fillers, blending and surface coatings balance conflicting performance requirements. Sealing has evolved from individual components into multi-material, self-compensating structural systems. Material iteration defines valve application boundaries. Every upgrade of sealing materials extends valves’operating range for temperature, pressure, corrosion and cyclic service, supporting extreme industrial working conditions. Sealing evolves from accessory to core technology. The traditional design mindset that prioritizes valve body then selects seals is outdated. Sealing systems govern valve torque, tightness, service life and media compatibility. Sealing is systematic engineering. Most seal failures stem from mismatched structure, clearance and operating conditions instead of defective raw materials. Reliable sealing demands proper coordination among material, structure and service environment. Sealing details differentiate high-end valves. Valve bodies share similar construction. Product gaps hide in unseen sealing design: material grading, compound formula, compression ratio and groove precision.   Five future directions for sealing technology. Advanced composites, data-backed material selection, surface coating, additive manufacturing and intelligent monitoring shift seals from passive endurance to active condition control. Core industry insight. The evolution of sealing materials fuels industrial advancement. Future competition in valve industry lies in optimized matching of material, structure and working conditions, rather than simply specifying costly premium materials.
O funcionamento confiável das válvulas depende dos selos. Desde substâncias naturais até compostos sintéticos de borracha, PTFE, grafite e metais, os materiais de vedação têm ampliado continuamente os limites de temperatura, pressão e resistência química das válvulas. 1ª revolução: Materiais naturais para vedação de folgas. Os primeiros profissionais utilizavam cânhamo, algodão, couro e cera de abelha para preencher as folgas entre componentes rígidos e evitar vazamentos básicos. Isso estabeleceu a lógica central do empacotamento flexível, ainda adotada pelos selos de empacotamento hoje. 2ª revolução: A borracha proporciona uma vedação industrial elástica. A borracha natural apresenta compressibilidade e resiliência, compensando as tolerâncias dimensionais das peças. Ela deu origem aos anéis O e às juntas de borracha. A vedação evoluiu de um simples preenchimento de folgas para uma força de vedação contínua gerada pela elasticidade, permitindo projetos mais sofisticados. 3ª revolução: Borracha sintética para condições de serviço variadas. A borracha natural sofre com baixa resistência a óleos e desgaste pelo envelhecimento. O NBR resiste ao óleo mineral; o EPDM é adequado para meios aquosos; o FKM suporta produtos químicos de alta temperatura. Formou-se uma regra fundamental: a seleção do material deve corresponder ao meio, à temperatura e à pressão. O NBR e o EPDM não podem ser trocados indiscriminadamente. Embora visualmente pareçam similares, diferem bastante quanto à resistência química. Uma montagem intercambiável pode funcionar temporariamente, mas, com o tempo, ocorrerão inchaço, perda de elasticidade e vazamentos. A escolha do selo prioriza a estabilidade a longo prazo nas condições de operação, e não apenas dados de testes estáticos. 4ª revolução: O PTFE inaugura a era do baixo atrito. Com baixo atrito e excelente resistência química, o PTFE é amplamente utilizado em assentos e juntas de válvulas de esfera, reduzindo significativamente o torque de operação da válvula. Seu ponto negativo é a fluência e o fluxo a frio, o que impulsiona modificações nos materiais. O PTFE reforçado passa de um único material para formulações personalizadas. Reforços como fibra de vidro, fibra de carbono e grafite melhoram sua resistência à fluência e ao desgaste. As classes de PTFE variam drasticamente conforme os reforços utilizados, tornando a formulação personalizada uma direção-chave de desenvolvimento. 5ª revolução: Surgem plásticos de engenharia de alto desempenho. Materiais de alta resistência, como PEEK e PPS, suportam condições de alta temperatura, alta pressão e abrasivas em assentos de válvulas premium e conjuntos de vedação. Um custo mais elevado não significa necessariamente melhor desempenho; a seleção equilibra as exigências de serviço e o custo. 6ª revolução: Vedação combinada de múltiplos materiais. Metais conferem rigidez, plásticos de engenharia oferecem suporte resistente ao desgaste, e elastômeros absorvem deformações. O projeto do selo já não se baseia em um único material, mas em um sistema coordenado de materiais. 7ª revolução: O grafite ultrapassa os limites de alta temperatura. O grafite flexível oferece alta resistência ao calor e razoável resiliência, sendo usado em empacotamentos de haste de válvulas e juntas de flange para altas temperaturas. A indústria adotou a seleção de materiais baseada na temperatura. 8ª revolução: Foco na compatibilidade com o meio. Para serviços exigentes em química, farmacêutica e outros setores, a resistência química torna-se crítica. Os selos deixam de ser peças compradas comuns; testes de imersão e de vida útil são necessários para verificar a compatibilidade com o meio. 9ª revolução: Upgrade da estanqueidade estática para a confiabilidade dinâmica. Aberturas e fechamentos repetidos causam atrito e desgaste, tornando a vedação dinâmica mais desafiadora. O projeto prevê a vida útil integrando materiais, estrutura e parâmetros de movimento. 10ª revolução: A era da ultra-baixa vazão. A indústria moderna impõe limites rigorosos para vazamentos residuais. O desempenho da vedação depende de todo o sistema. É necessário controle de todo o processo, desde os materiais, tolerâncias e usinagem até a montagem, em vez de apenas inspeções finais. A evolução dos materiais de vedação reflete o avanço dos equipamentos industriais. A competição na indústria de válvulas já não se resume ao custo dos materiais, mas à correspondência precisa e à otimização sistemática de materiais, estrutura e condições de trabalho.
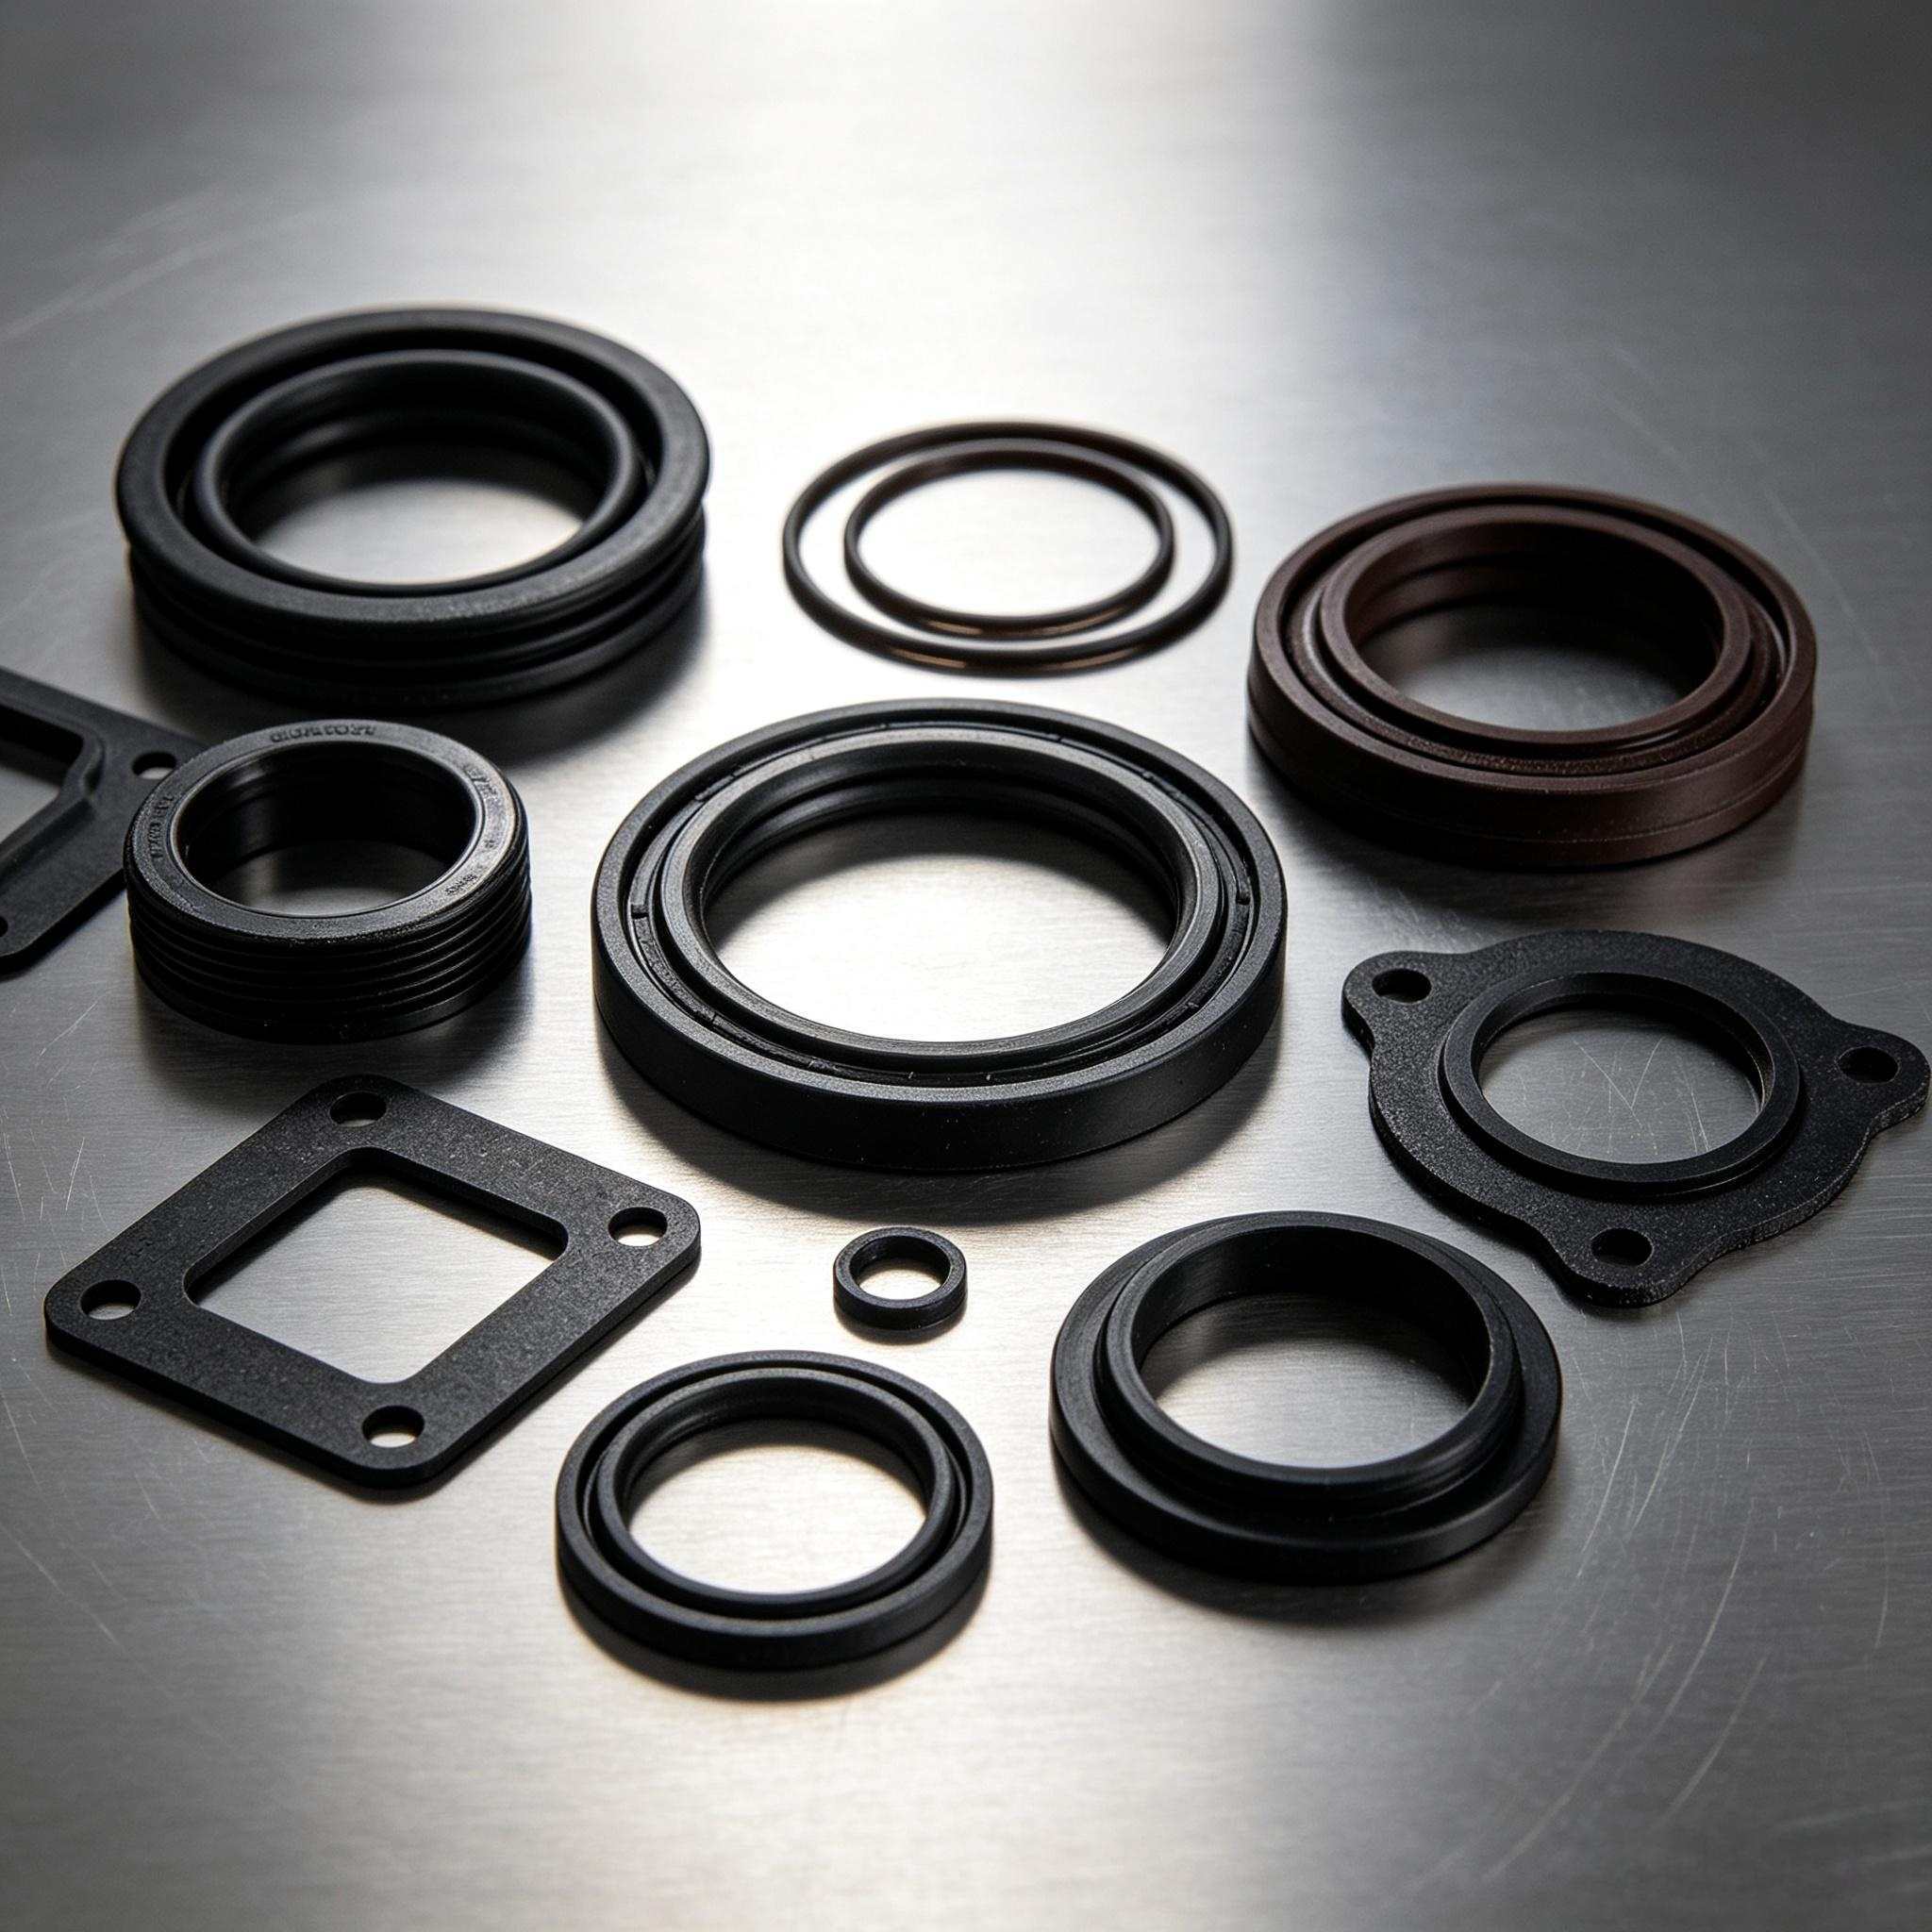
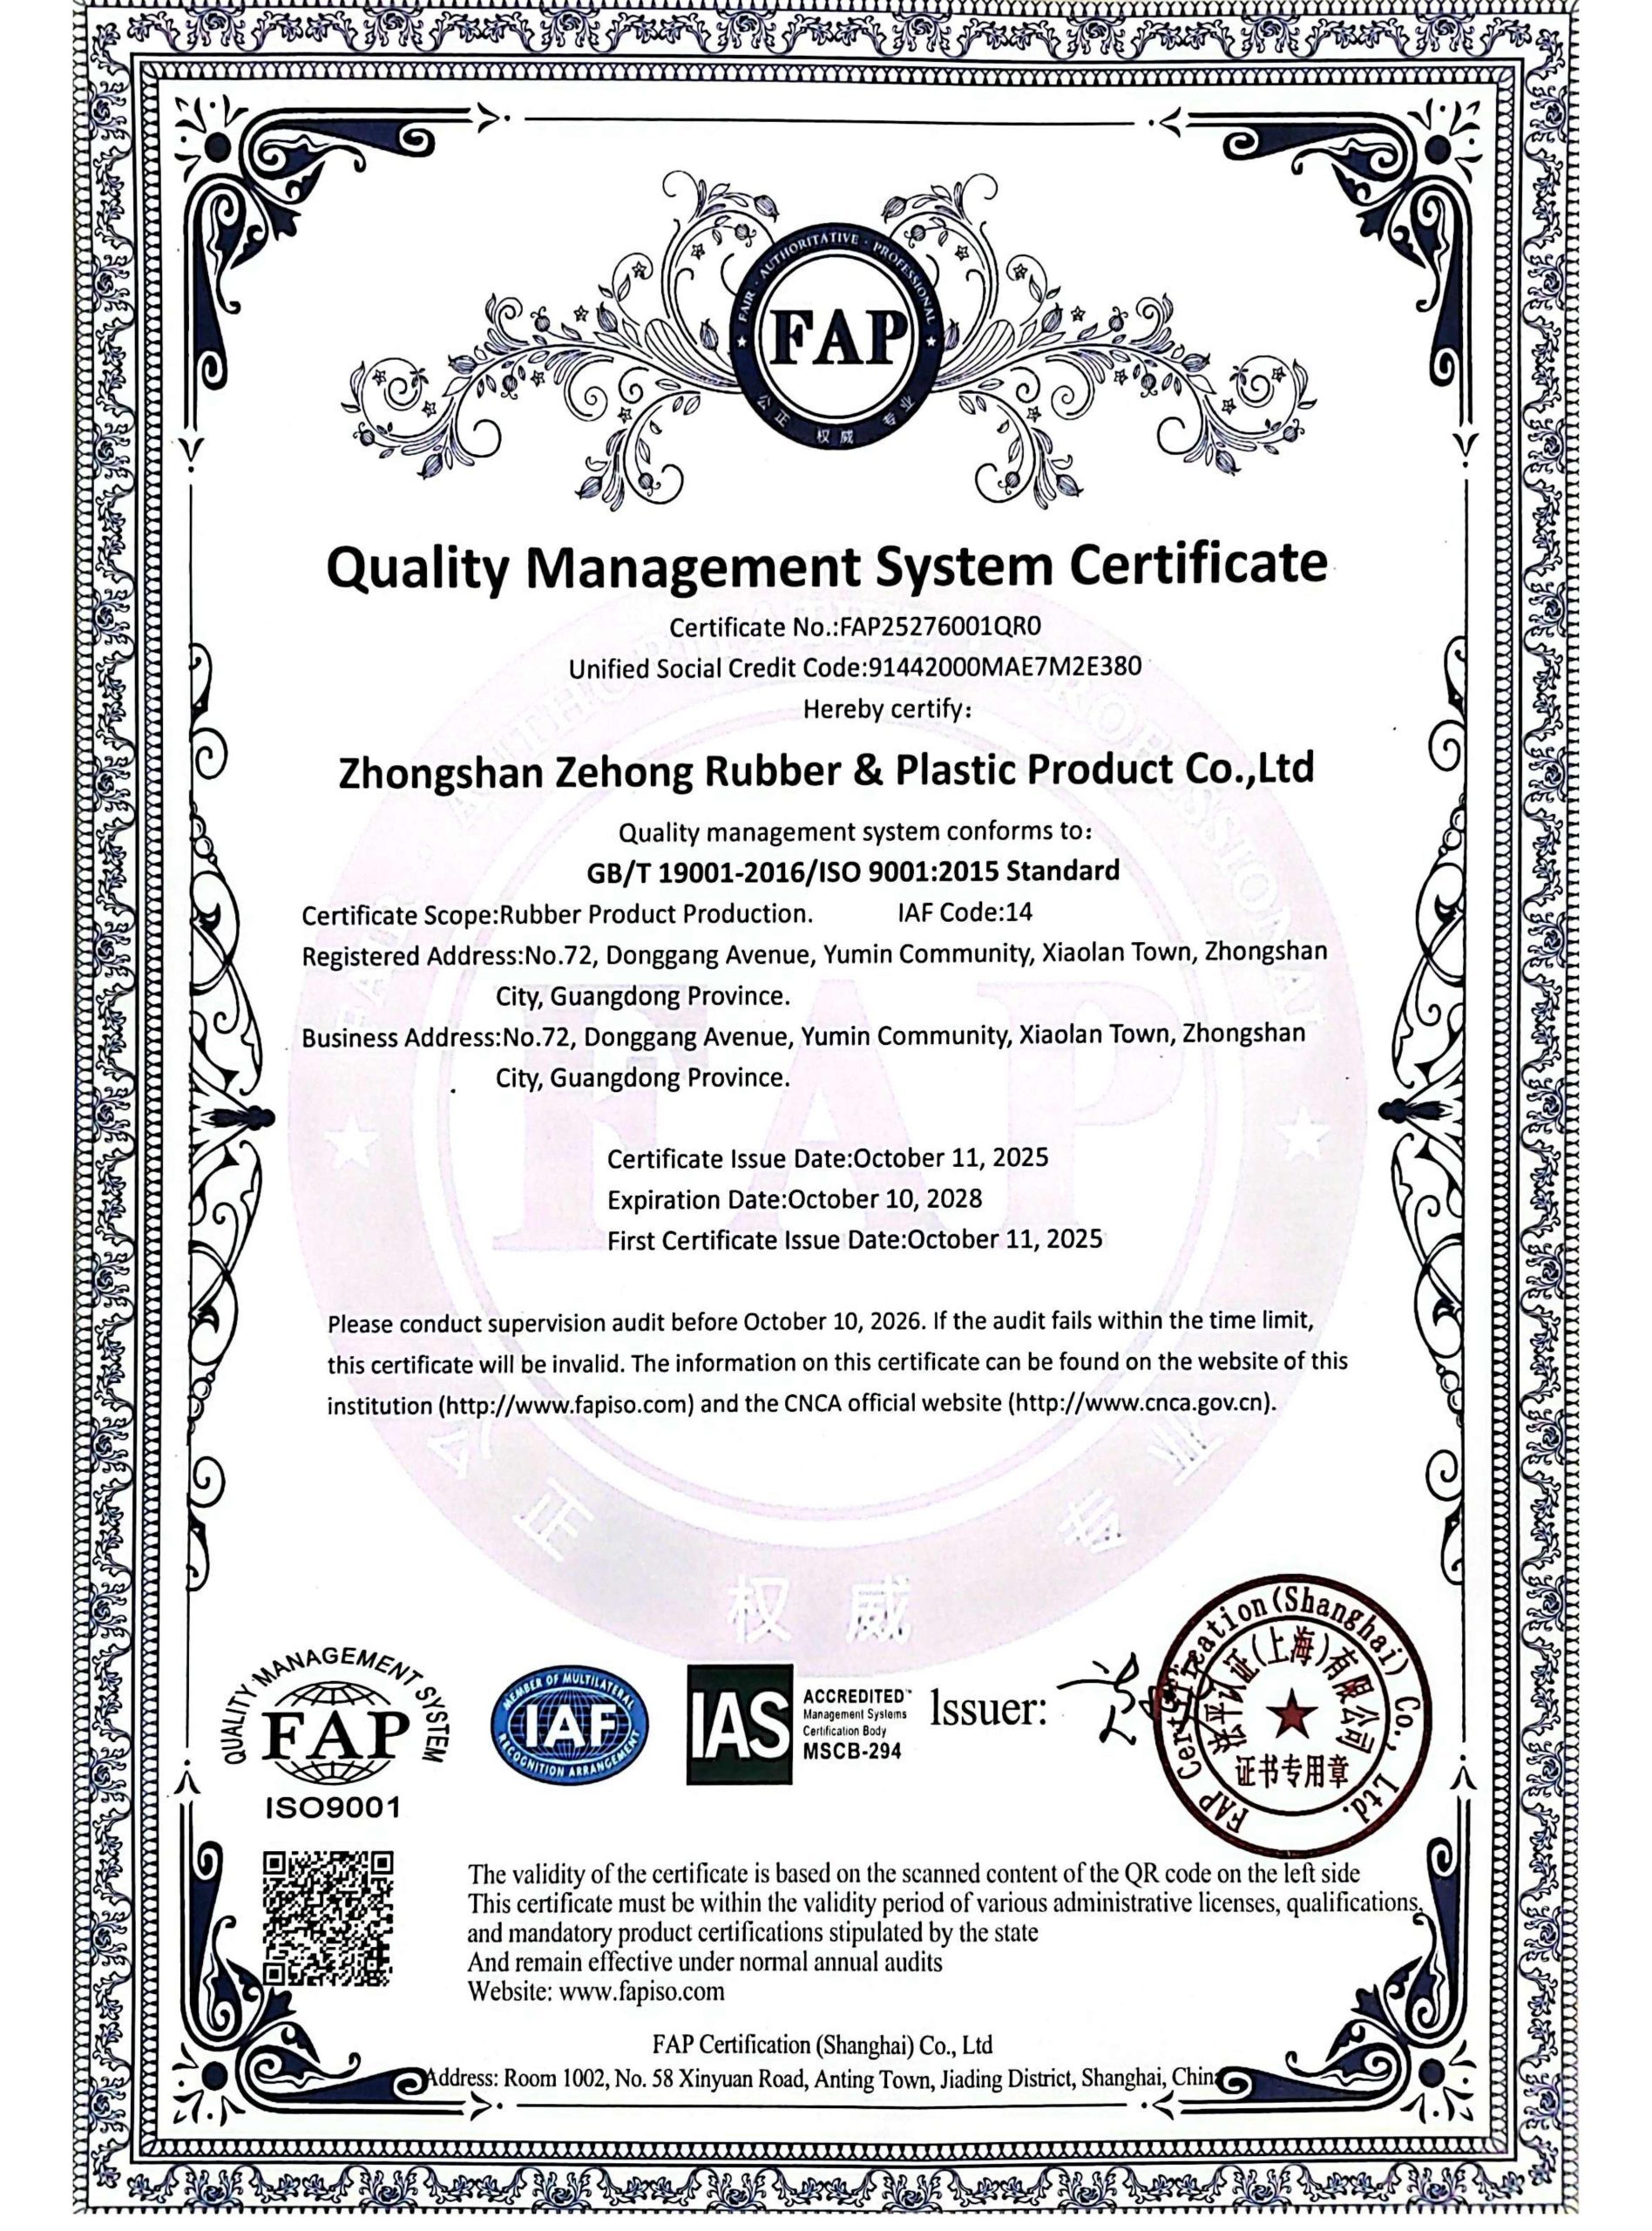
Nossa empresa obteve oficialmente a Certificação do Sistema de Gestão da Qualidade ISO9001:2015 em 11 de outubro de 2025. Esta certificação valida plenamente nossos sistemas padronizados de fabricação e controle de qualidade para produtos industriais de borracha e silicone, incluindo juntas, anéis O, vedações de borracha, juntas de silicone, peças de borracha EPDM e componentes moldados em borracha. Ela confirma que todo o nosso processo produtivo está em conformidade com as normas internacionais de qualidade industrial para soluções de vedação e fabricação personalizada de borracha. Especializados em vedações industriais, itens moldados em borracha e processamento de produtos de cauchu, implementamos rigorosas inspeções de qualidade, desde a verificação das matérias-primas, passando pela moldagem de precisão e supervisão da produção, até os testes dos produtos acabados. Cada componente industrial de borracha e silicone é produzido sob um sistema de gestão da qualidade estável, rastreável e padronizado. Com a certificação oficial ISO9001, garantimos ainda mais desempenho estável, qualidade confiável de vedação e entrega consistente para todos os produtos personalizados de borracha e silicone OEM e ODM, atendendo clientes industriais globais com soluções de fabricação confiáveis.
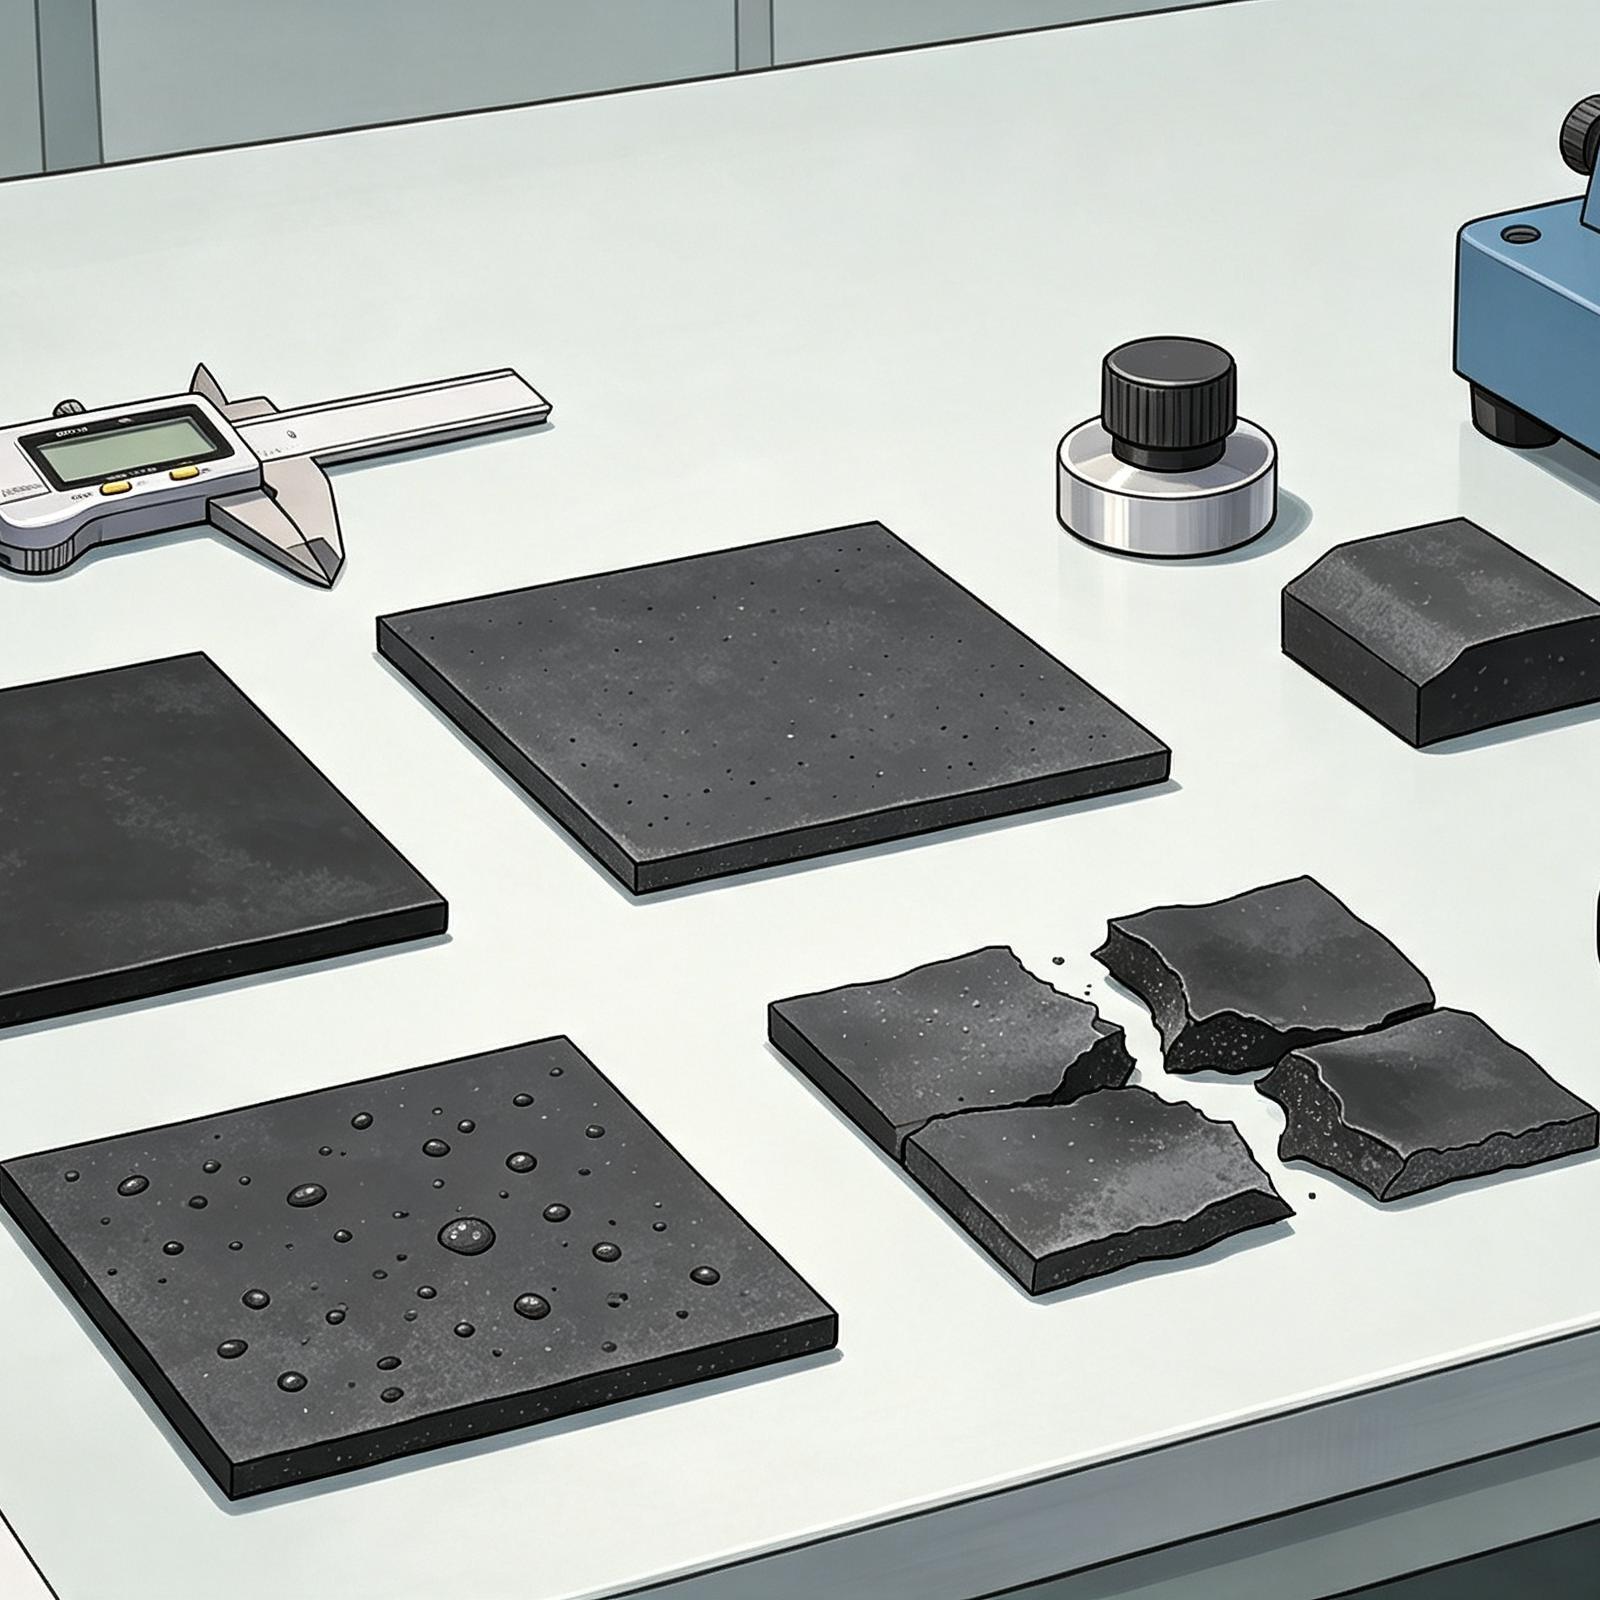
I. Four Major Causes of Uneven Rubber Mixing Uneven mixing cannot be simply attributed to operators’ negligence. The root causes cover formula design, processing, equipment and raw materials, categorized into four types as below: I. Four Major Causes of Uneven Rubber Mixing Uneven mixing cannot be simply attributed to operators’ negligence. The root causes cover formula design, processing, equipment and raw materials, categorized into four types as below: 1. Hardness Property fluctuation across one single part is obvious. High carbon black accumulation creates hard zones while filler-deficient areas stay soft, leading to customer rejection during QC inspection. 2. Tear Strength (Top Failure Indicator for Uneven Mixing) Undispersed filler agglomerates form internal stress concentration points. Tiny surface cracks expand rapidly under force, resulting in easy tearing. 3. Tensile Strength & Elongation at Break Disordered filler networks fail to uniformly bind rubber molecular chains. Localized fracture occurs under tension, causing sharp decline in tensile test readings. 4. Compression Set Unevenly dispersed curatives (sulfur, accelerators) cause partial overcure (brittle sections) and undercure (tacky sections). Inhomogeneous crosslink networks ruin long-term resilience of seals like O-rings, which cannot rebound after compression. 5. Dynamic Heat Build-up & Flex Fatigue Life Repeated compression generates severe friction heat inside carbon black aggregates (the Payne Effect). Trapped internal heat triggers thermal degradation, causing premature cracking of shock pads and tires under cyclic motion. 6. Surface Appearance Defects include pits, flow marks and peeling on molded parts. Excess blooming or oil bleeding occurs after storage, as clustered additives exceed rubber’s solubility limit and migrate outward.