Nachrichten

  1. Startseite
  2. > Nachrichten
Temperature cycling causes more leakage in O-Rings and Rubber Seals than fixed extreme temperatures, from dynamic coupled thermal damage. In Caoutchouc Industry and Rubber Processing, steady heat ages Rubber Products and creates compression set; low temperature shrinks Moulded Rubber Parts and Rubber Moulded Items. Repeated cycles cause irreversible damage and transient leakage for vehicle and pipeline Industrial Seals. Rings, Gaskets and Silicone Gaskets rely on compressive contact pressure. Synthetic Rubbers (EPDM Rubber, Silicone Rubbers) expand more than metal grooves. Temperature cycling changes Rubber Parts’ compression ratio. Thermal expansion and cold hardening reduce resilience of Car Rubber Gaskets, Rubber Seals for Fittings and Silicone Foam Seals. High-temperature: Overexpanded Rubber over-compresses O-Rings and Gaskets. Aging triggers compression set and stress relaxation. Cooled Moulded Rubber Parts lose rebound, leading to permanent seal damage. Low-temperature: Synthetic Rubbers shrink and stiffen. Rubber Products fail to regain elasticity on cold startup, causing pressure-induced transient leakage. Cumulative cyclic damage: Thermal cycles degrade Industrial Seals via over-compression, falling sealing force, interfacial slip and crack growth, eventually failing Car Rubber Gaskets and Rubber Seals for Fittings. Thermal shock & system risks: Mismatched deformation between Rubber Parts and metal cracks or peels Seal Rings. Structural distortion and pressure-temperature coupling speed up failure, also affecting Rubber Hoses, Bellows and Rubber Buffers. Failure scenarios & controls: Leakage occurs during cold startup, thermal shock and low-pressure gas/vacuum. For Moulded Rubber Parts Manufacture, select rubbers with good low-temp and anti-ageing performance, optimize groove compression and structure, and run real thermal cycle tests to ensure Rubber Products reliability.
Most seal failures come from wrong material selection. For seal rings, gaskets, O-rings & industrial seals, check 3 conditions: Medium: mineral oil, water, brake fluid, acid/alkali. Wrong material swells or cracks (for rubber parts, moulded rubber parts, car rubber gaskets). Temperature: continuous working temp, not peak heat. Overheating reduces lifespan of rubber seals for fittings, rubber hoses, bellows. Seal type: dynamic seals need wear resistance; static seals depend on compression recovery. NBR:Standard for hydraulic/lubrication systems, -30~100℃, good mineral oil resistance. Widely used for rubber products, industry rubber. Weak against ozone, aromatics and ketones. EPDM Rubber:Great for hot water, steam, DOT3/DOT4 brake fluid, excellent weather resistance. Critical: Incompatible with mineral oil, leads to severe swelling. FKM:High temperature & chemical resistance up to 200℃+, ideal for engines, pumps and oilfield equipment. Higher cost; poor low-temp performance, not compatible with ketones/esters. VMQ (Silicone):Wide temp range -60~200℃, FDA grades available. Used for silicone gaskets, silicone foam seals. Low tensile strength, unsuitable for dynamic sealing; swells in mineral oil. HNBR:Modified NBR. Oil resistant, continuous temp up to 150℃, better wear & ozone resistance. Mid-cost option for automotive & oilfield moulded rubber items. PTFE:Not an elastomer. Outstanding chemical resistance, wide temperature range and low friction. Lacks elasticity; used for spring energized seals or coating over rubber substrates. NBR for mineral oil; FKM/HNBR for high-temp harsh conditions; EPDM for water, steam & outdoor service; VMQ for food-grade static sealing; PTFE for heavy corrosion. These elastomers are key materials in rubber processing and caoutchouc industry, used to produce rubber buffers, rubber metal buffer, elastic bands and rubber moulded items. Select proper synthetic rubbers or silicone rubbers by checking medium, temperature and seal type.
Dasselbe Material, unterschiedliche Lebensdauer. Die Leistungsfähigkeit von EPDM variiert erheblich. Seine Haltbarkeit hängt von der Zusammensetzung, der Härte, dem Kompressionsgrad, der Nutgeometrie, dem Medium sowie der Temperatur ab. Langzeit-Kompressionsschwund und Alterungsbeständigkeit überwiegen die nominalen Einzelparameter. Komposite Dichtungen werden zum neuen Trend. Füllstoffe, Mischungen und Oberflächenbeschichtungen gleichen widersprüchliche Leistungsanforderungen aus. Die Dichtungstechnik hat sich von einzelnen Komponenten zu multimaterialien, selbstkompensierenden Struktursystemen weiterentwickelt. Die Weiterentwicklung der Werkstoffe definiert die Einsatzgrenzen von Ventilen. Jede Verbesserung der Dichtungswerkstoffe erweitert den Betriebsbereich der Ventile hinsichtlich Temperatur, Druck, Korrosion und zyklischer Beanspruchung und unterstützt extreme industrielle Einsatzbedingungen. Dichtung entwickelt sich vom Zubehör zur Kerntechnologie. Das traditionelle Konstruktionsdenken, das zunächst das Ventilgehäuse priorisiert und erst anschließend die Dichtungen auswählt, ist veraltet. Dichtungssysteme bestimmen das Drehmoment, die Dichtheit, die Lebensdauer und die Medienkompatibilität eines Ventils. Dichtung ist systematische Ingenieurtechnik. Die meisten Dichtungsausfälle resultieren nicht aus fehlerhaften Rohmaterialien, sondern aus einer nicht abgestimmten Konstruktion, Spielräumen und Betriebsbedingungen. Zuverlässige Dichtung erfordert eine sorgfältige Abstimmung zwischen Werkstoff, Konstruktion und Einsatzumgebung. Dichtungsdetails unterscheiden hochwertige Ventile. Ventilgehäuse weisen eine ähnliche Bauweise auf. Produktunterschiede verbergen sich in der verborgenen Dichtungskonstruktion: Materialklassifizierung, Compound-Zusammensetzung, Kompressionsverhältnis und Nutfertigkeit.   Fünf Zukunftsperspektiven der Dichtungstechnologie. Fortschrittliche Verbundwerkstoffe, datengestützte Materialauswahl, Oberflächenbeschichtungen, additive Fertigung und intelligente Überwachung transformieren Dichtungen von passiver Beständigkeit hin zu aktiver Zustandskontrolle. Kernindustrie-Einblick: Die Entwicklung der Dichtungswerkstoffe treibt den industriellen Fortschritt voran. Der zukünftige Wettbewerb in der Ventilindustrie wird weniger darin liegen, kostspielige Premium-Werkstoffe einfach vorzuschreiben, sondern vielmehr in der optimierten Abstimmung von Werkstoff, Konstruktion und Einsatzbedingungen.
Same material, different lifespan. EPDM performance varies greatly. Its durability relies on formula, hardness, compression rate, groove geometry, medium and temperature. Long-term compression set and ageing resistance outweigh nominal single-point parameters. Composite sealing becomes the new trend. Fillers, blending and surface coatings balance conflicting performance requirements. Sealing has evolved from individual components into multi-material, self-compensating structural systems. Material iteration defines valve application boundaries. Every upgrade of sealing materials extends valves’operating range for temperature, pressure, corrosion and cyclic service, supporting extreme industrial working conditions. Sealing evolves from accessory to core technology. The traditional design mindset that prioritizes valve body then selects seals is outdated. Sealing systems govern valve torque, tightness, service life and media compatibility. Sealing is systematic engineering. Most seal failures stem from mismatched structure, clearance and operating conditions instead of defective raw materials. Reliable sealing demands proper coordination among material, structure and service environment. Sealing details differentiate high-end valves. Valve bodies share similar construction. Product gaps hide in unseen sealing design: material grading, compound formula, compression ratio and groove precision.   Five future directions for sealing technology. Advanced composites, data-backed material selection, surface coating, additive manufacturing and intelligent monitoring shift seals from passive endurance to active condition control. Core industry insight. The evolution of sealing materials fuels industrial advancement. Future competition in valve industry lies in optimized matching of material, structure and working conditions, rather than simply specifying costly premium materials.
Eine zuverlässige Ventilfunktion hängt entscheidend von Dichtungen ab. Von natürlichen Stoffen über synthetischen Kautschuk, PTFE, Graphit bis hin zu Metallverbundwerkstoffen haben Dichtungsmaterialien die Grenzen der Temperatur-, Druck- und Chemikalienbeständigkeit von Ventilen stetig erweitert. Erste Revolution: Natürliche Materialien zur Spaltabdichtung. Frühe Anwender verwendeten Hanf, Baumwolle, Leder und Bienenwachs, um Spalte zwischen starren Bauteilen zu schließen und einfache Leckagen zu verhindern. Damit wurde die grundlegende Logik flexibler Packungen etabliert, die bis heute in Packungsdichtungen Anwendung findet. Zweite Revolution: Kautschuk ermöglicht elastische industrielle Abdichtung. Naturkautschuk zeichnet sich durch Kompressibilität und Elastizität aus, wodurch Maßtoleranzen der Teile ausgeglichen werden können. Dies führte zur Entwicklung von O-Ringen und Gummidichtungen. Die Abdichtung entwickelte sich von der einfachen Spaltfüllung hin zu einer dauerhaften Dichtkraft, die durch Elastizität erzeugt wird, was eine ingenieurtechnische Auslegung ermöglichte. Dritte Revolution: Synthetischer Kautschuk für vielfältige Einsatzbedingungen. Naturkautschuk weist eine schlechte Ölbeständigkeit und Alterungsbeständigkeit auf. NBR widersteht Mineralöl; EPDM eignet sich für wässrige Medien; FKM hält hochtemperaturbeständigen Chemikalien stand. Es entstand eine zentrale Regel: Die Materialauswahl muss dem Medium, der Temperatur und dem Druck entsprechen. NBR und EPDM dürfen nicht beliebig vertauscht werden. Obwohl sie sich äußerlich ähnlich sehen, unterscheiden sie sich erheblich in ihrer chemischen Beständigkeit. Ein austauschbares Montagekonzept mag vorübergehend funktionieren, doch im Laufe der Zeit treten Quellung, Elastizitätsverlust und Leckagen auf. Bei der Auswahl von Dichtungen steht daher die langfristige Stabilität unter Betriebsbedingungen im Vordergrund, nicht statische Prüfdaten. Vierte Revolution: PTFE läutet die Reibungsarme-Ära ein. Mit geringer Reibung und hervorragender Chemikalienbeständigkeit wird PTFE häufig in Kugelventilsitzen und Dichtungen eingesetzt und reduziert das Betriebsdrehmoment des Ventils erheblich. Nachteilig sind Kriechen und Kaltfließen, was zu Modifikationen der Materialzusammensetzung führte. Gefülltes PTFE entwickelt sich vom reinen Werkstoff hin zu maßgeschneiderten Formulierungen. Füllstoffe wie Glasfaser, Kohlenstofffaser und Graphit verbessern die Kriechfestigkeit und Verschleißbeständigkeit. Die PTFE-Qualitäten variieren stark je nach Füllstoff, sodass maßgeschneiderte Formulierungen zu einer wichtigen Entwicklungsrichtung wurden. Fünfte Revolution: Hochleistungskunststoffe tauchen auf. Hochfeste Werkstoffe wie PEEK und PPS bewältigen hohe Temperaturen, hohen Druck sowie abrasive Bedingungen in Premium-Ventilsitzen und Dichtungsbaugruppen. Höhere Kosten bedeuten nicht zwangsläufig bessere Leistung; die Auswahl erfolgt im Gleichgewicht zwischen Anforderungen und Kosten. Sechste Revolution: Mehrmaterial-Dichtung kombiniert verschiedene Komponenten. Metalle sorgen für Steifigkeit, technische Kunststoffe bieten verschleißfeste Unterstützung, und Elastomere absorbieren Verformungen. Das Dichtungsdesign beruht nicht mehr auf einem einzigen Material, sondern auf einem abgestimmten Materialsyste m. Siebte Revolution: Graphit sprengt die Grenzen hoher Temperaturen. Flexibler Graphit bietet hohe Hitzebeständigkeit und anständige Elastizität und wird für Hochtemperatur-Ventilstößel-Packungen und Flanschdichtungen eingesetzt. Die Branche hat eine temperaturabhängige Materialauswahl eingeführt. Achte Revolution: Fokus auf Medienkompatibilität. Für anspruchsvolle chemische, pharmazeutische und andere Anwendungen wird die Chemikalienbeständigkeit zunehmend entscheidend. Dichtungen sind keine gewöhnlichen Kaufteile mehr; Eintauch- und Lebensdauertests sind erforderlich, um die Medienkompatibilität zu überprüfen. Neunte Revolution: Von statischer Dichtheit zur dynamischen Zuverlässigkeit. Wiederholtes Öffnen und Schließen verursacht Reibung und Abnutzung, wodurch die dynamische Abdichtung herausfordernder wird. Das Design prognostiziert die Lebensdauer, indem es Material-, Struktur- und Bewegungsparameter integriert. Zehnte Revolution: Die Ära extrem niedriger Leckagen. Die moderne Industrie setzt strenge Grenzwerte für Spurenlecks fest. Die Dichtungsleistung hängt vom Gesamtsystem ab. Eine lückenlose Prozesskontrolle – von Material, Toleranz und Bearbeitung bis hin zur Montage – ist erforderlich, statt nur einer finalen Inspektion. Die Entwicklung der Dichtungsmaterialien spiegelt den Fortschritt industrieller Anlagen wider. Der Wettbewerb in der Ventilindustrie dreht sich längst nicht mehr allein um Materialkosten, sondern um die präzise Abstimmung und systematische Optimierung von Material, Konstruktion und Betriebsbedingungen.
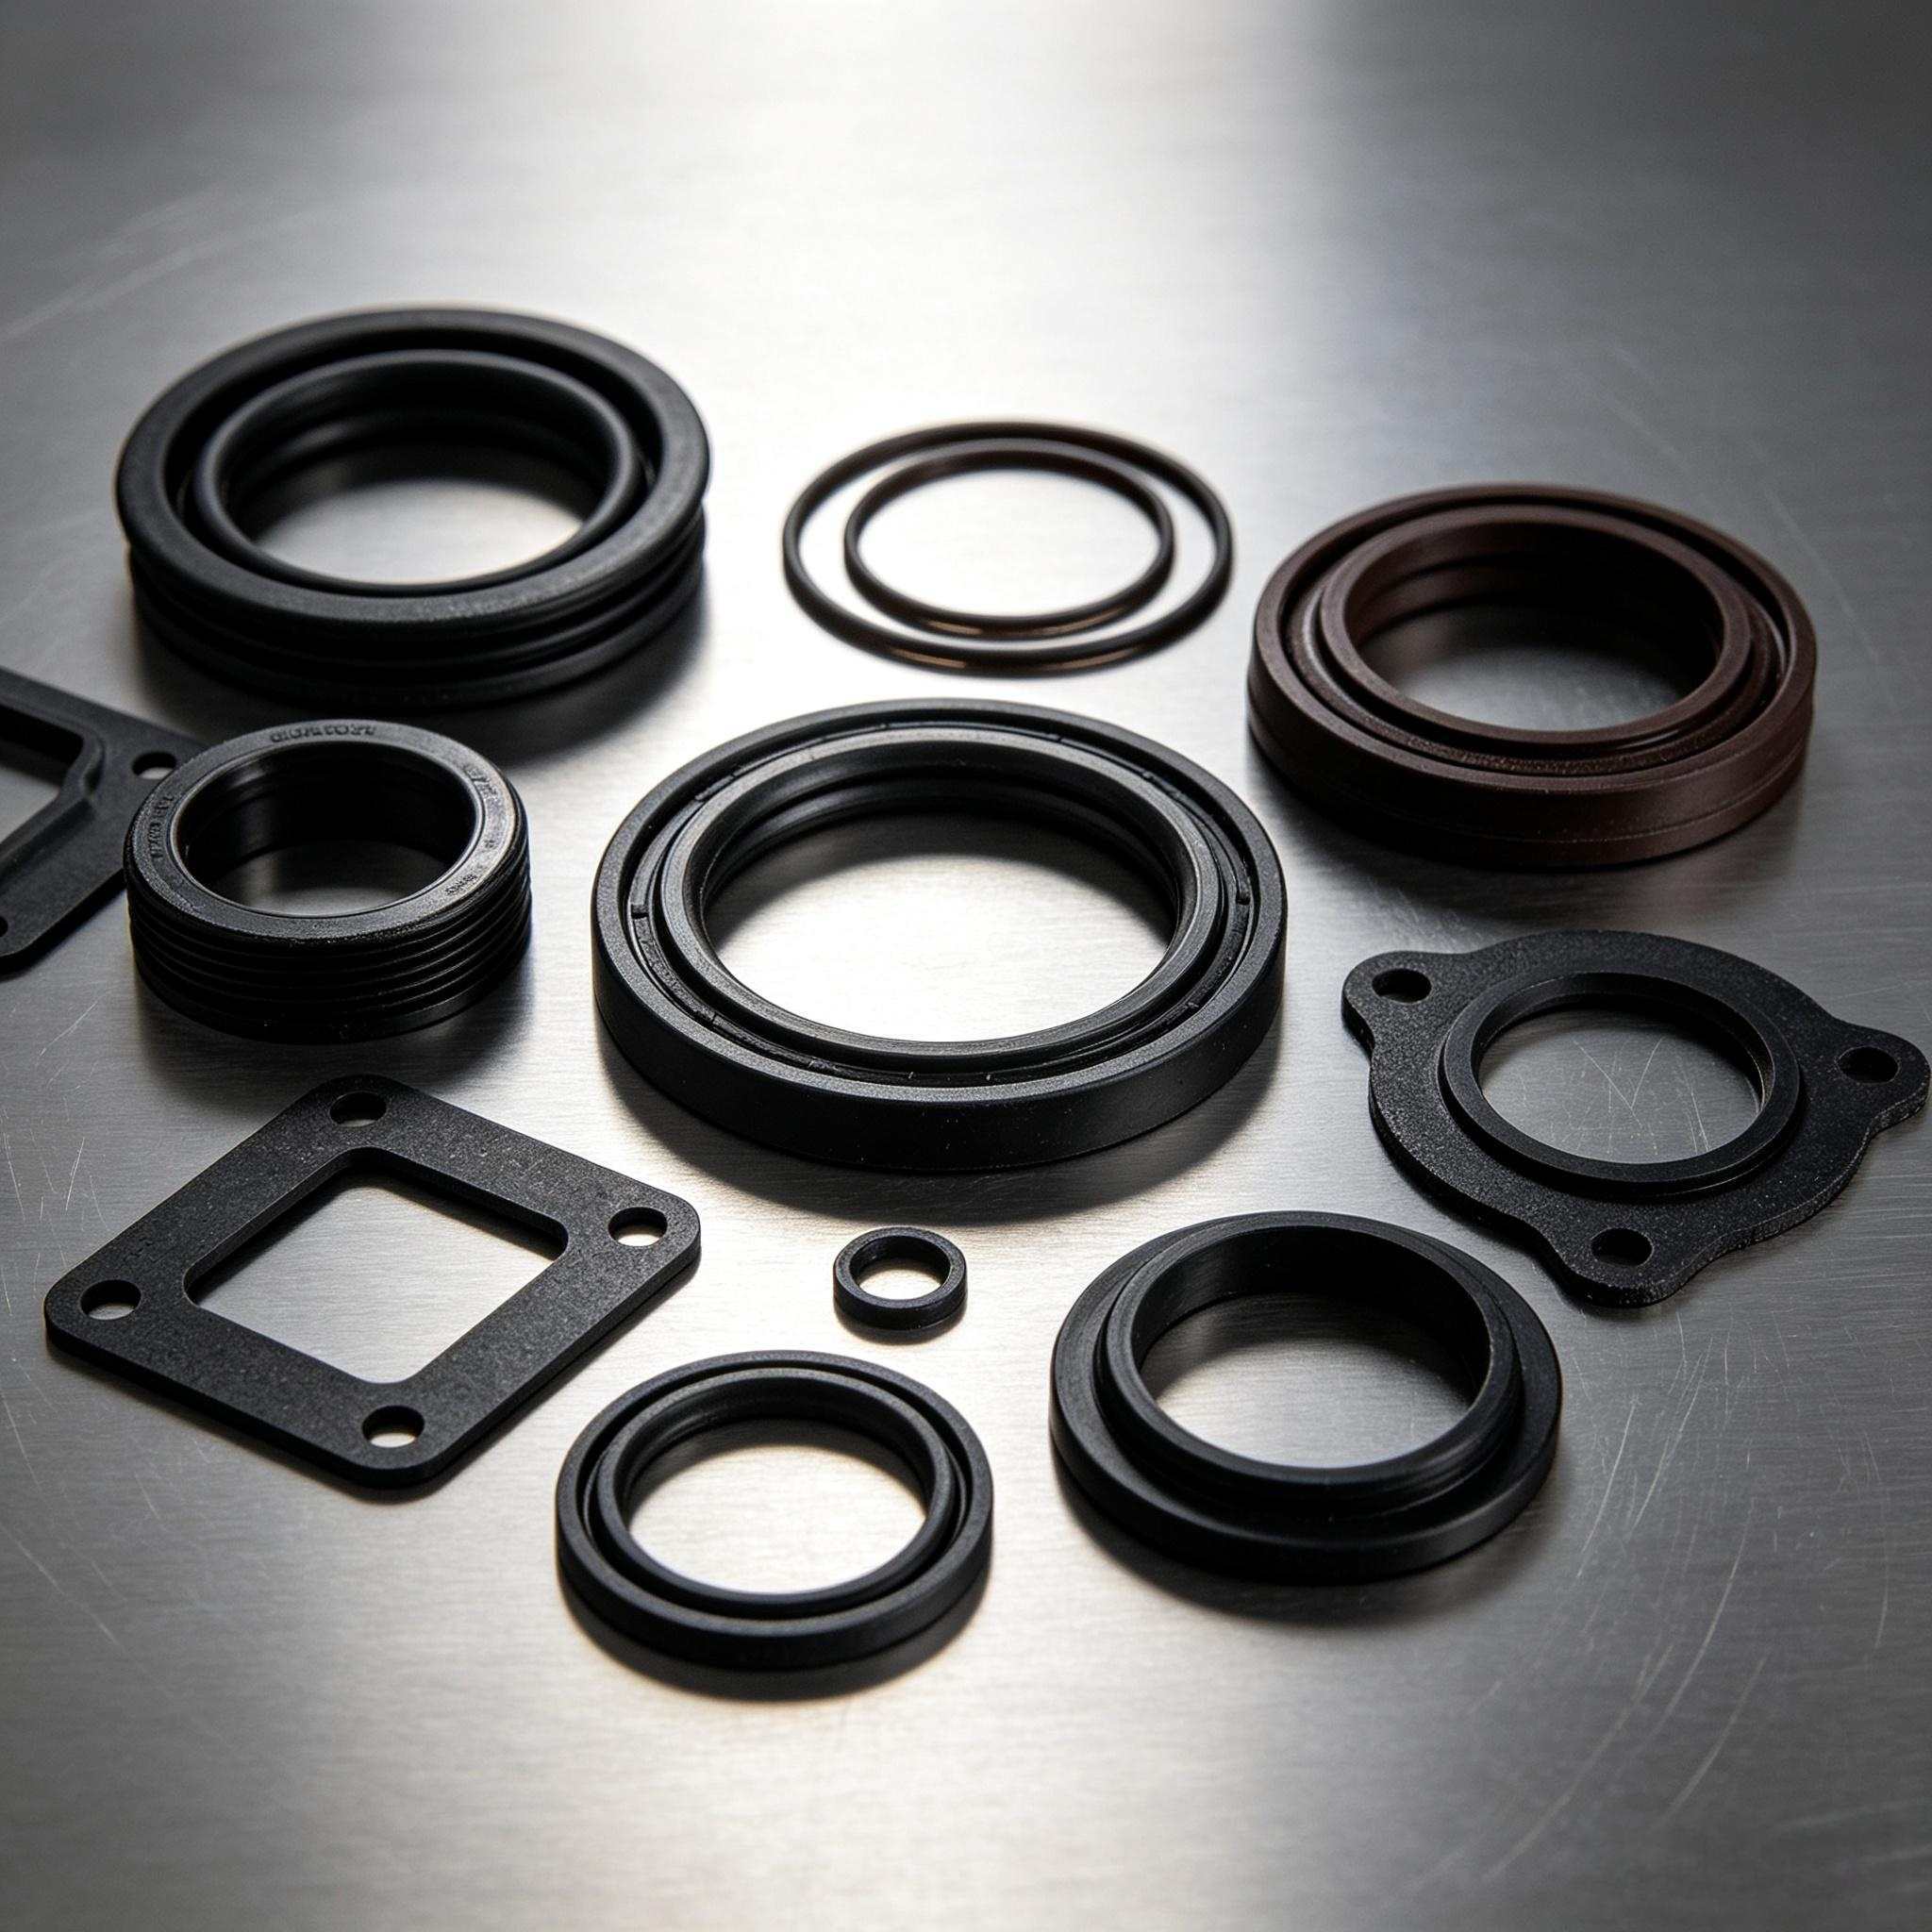
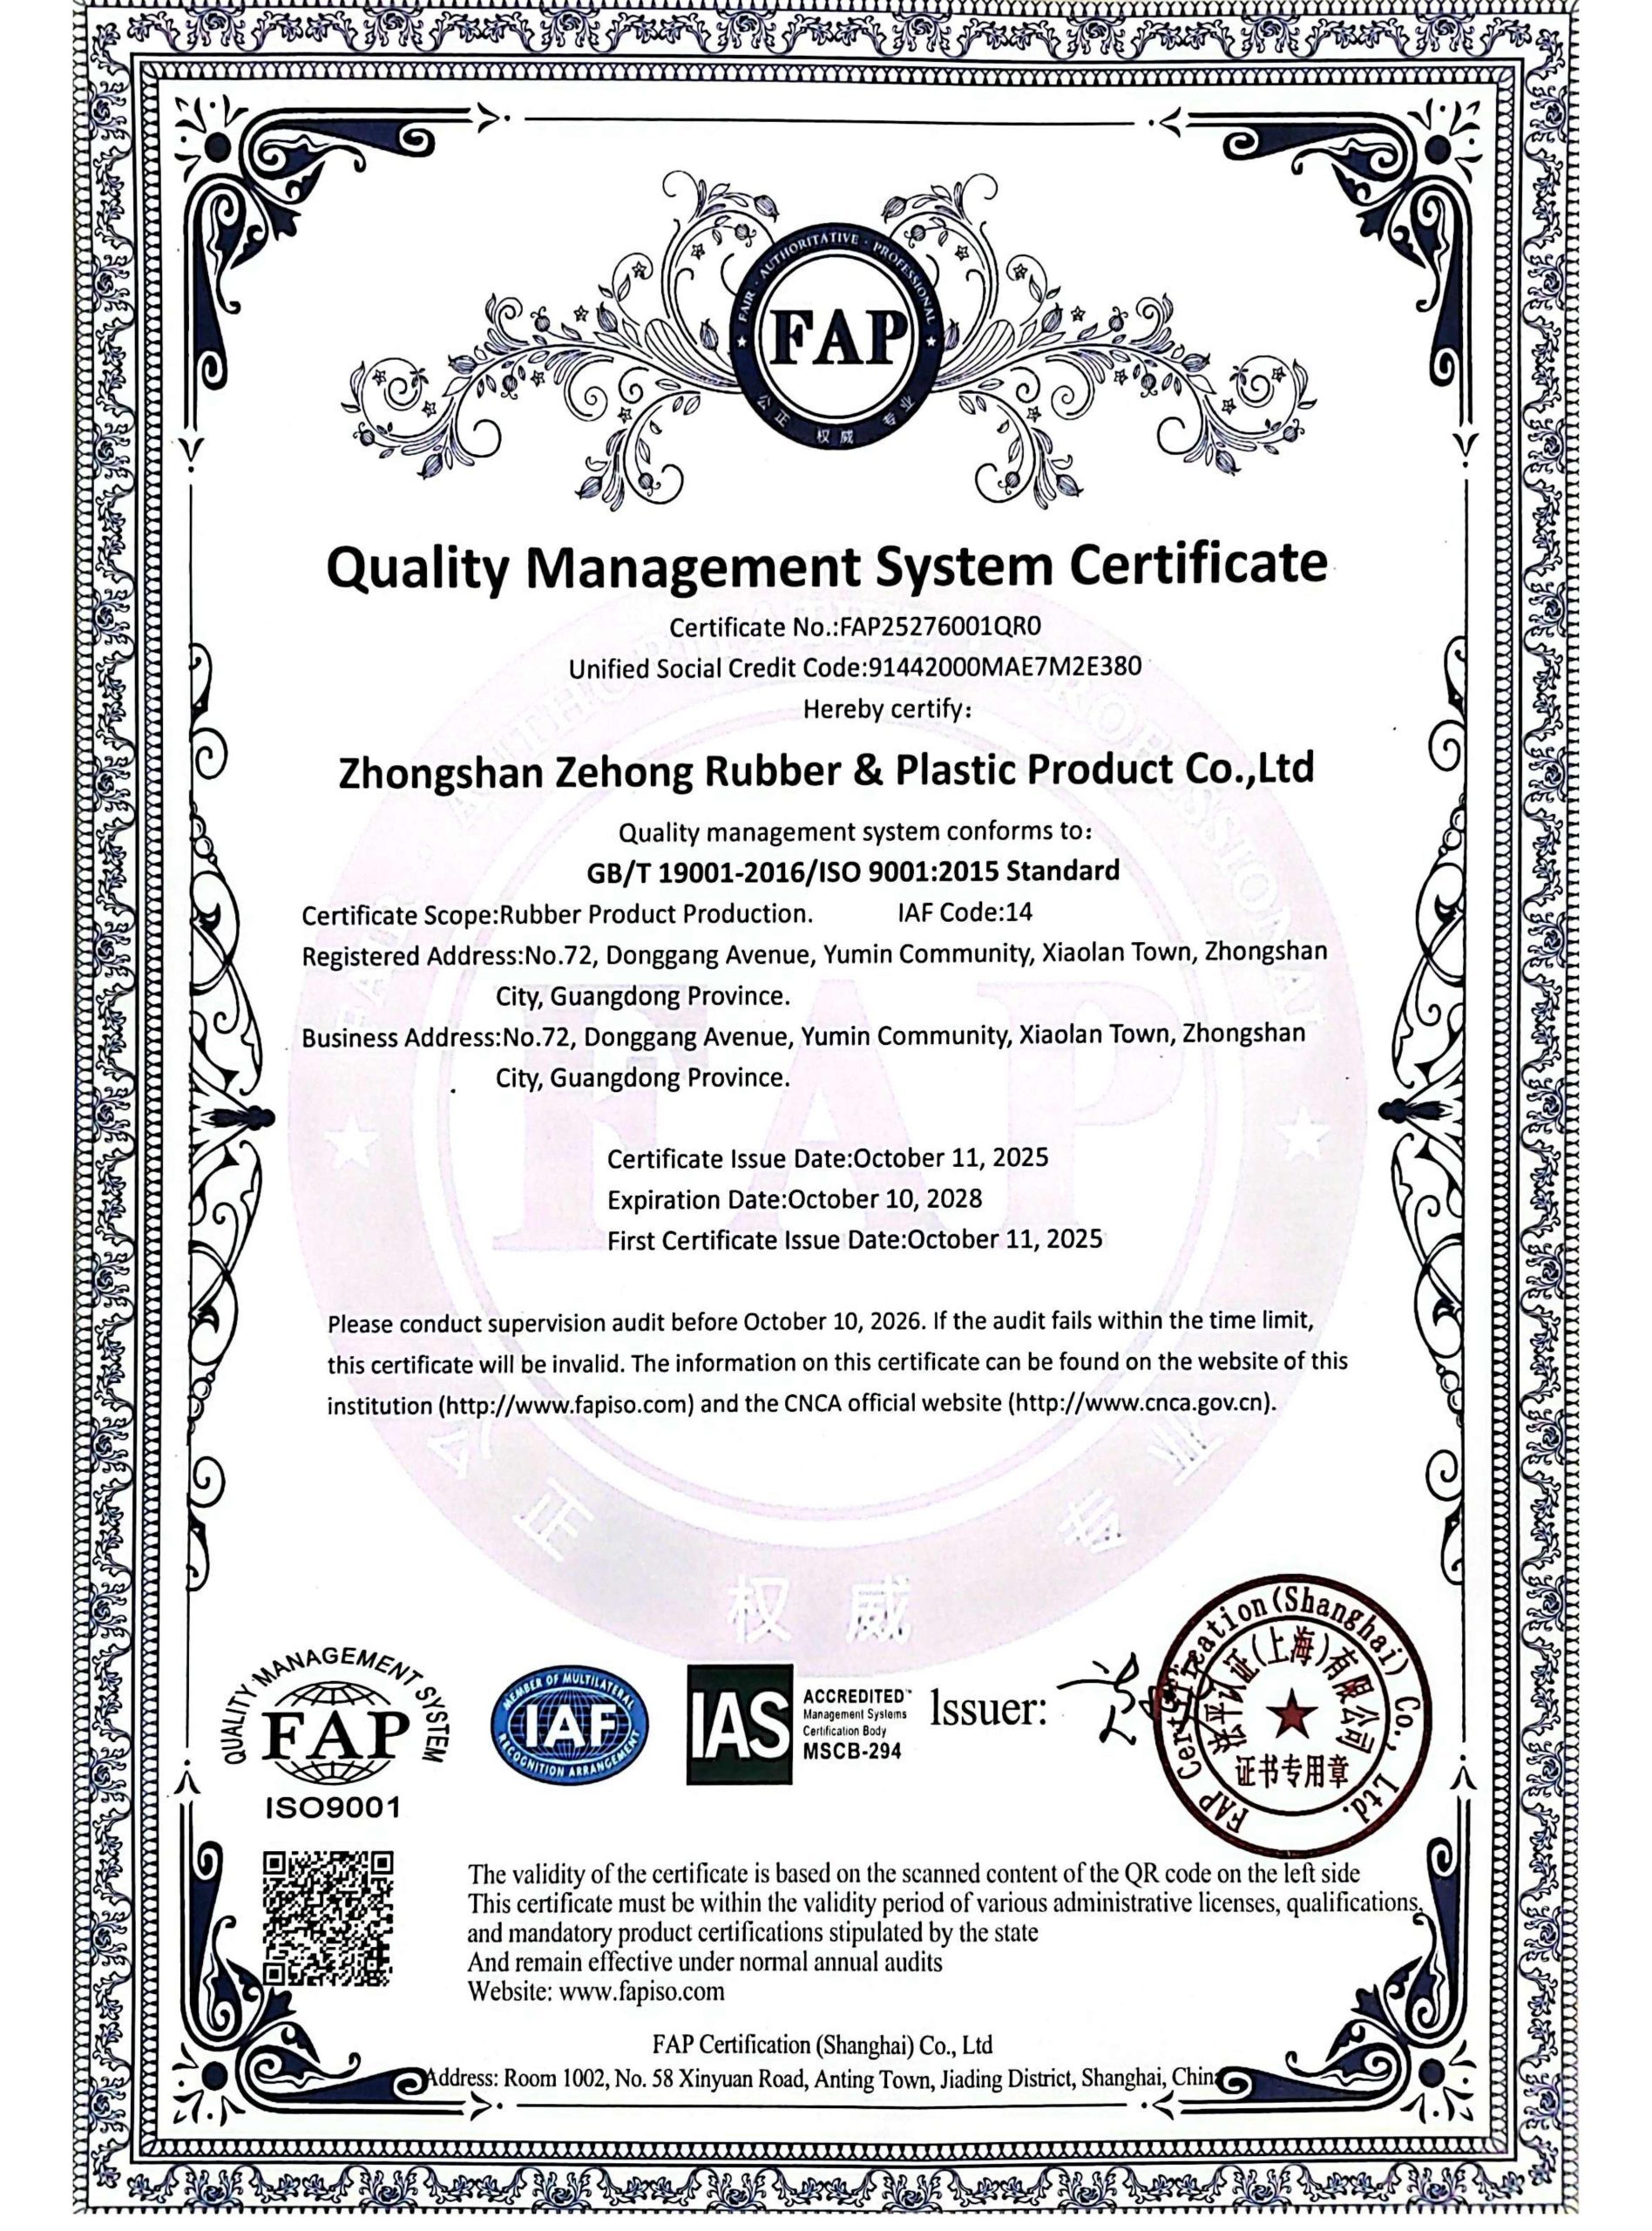
Unser Unternehmen hat am 11. Oktober 2025 offiziell die Zertifizierung nach ISO 9001:2015 für das Qualitätsmanagementsystem erhalten. Diese Zertifizierung bestätigt vollumfänglich unsere standardisierten Fertigungs- und Qualitätskontrollsysteme für industrielle Gummi- und Silikonprodukte, einschließlich Dichtungen, O-Ringen, Gummidichtungen, Silikondichtungen, EPDM-Gummiteilen sowie formgepressten Gummikomponenten. Sie belegt, dass unser gesamter Produktionsprozess den internationalen Industriestandards für Dichtungslösungen und kundenspezifische Gummifertigung entspricht. Als Spezialist für industrielle Dichtungen, formgepresste Gummiteile und die Verarbeitung von Kautschukprodukten führen wir strenge Qualitätsprüfungen durch – von der Rohstoffprüfung über präzises Formpressen und Produktionsüberwachung bis hin zur Endproduktprüfung. Jede industrielle Gummi- und Silikonkomponente wird unter stabilen, rückverfolgbaren und standardisierten Qualitätsmanagementbedingungen hergestellt. Mit der offiziellen ISO‑9001‑Zertifizierung gewährleisten wir zudem eine stabile Leistungsfähigkeit, zuverlässige Dichtungsqualität sowie eine gleichbleibende Lieferfähigkeit für alle kundenspezifischen OEM- und ODM‑Gummi‑ und Silikonprodukte und bieten globalen Industriekunden vertrauensvolle Fertigungslösungen an.
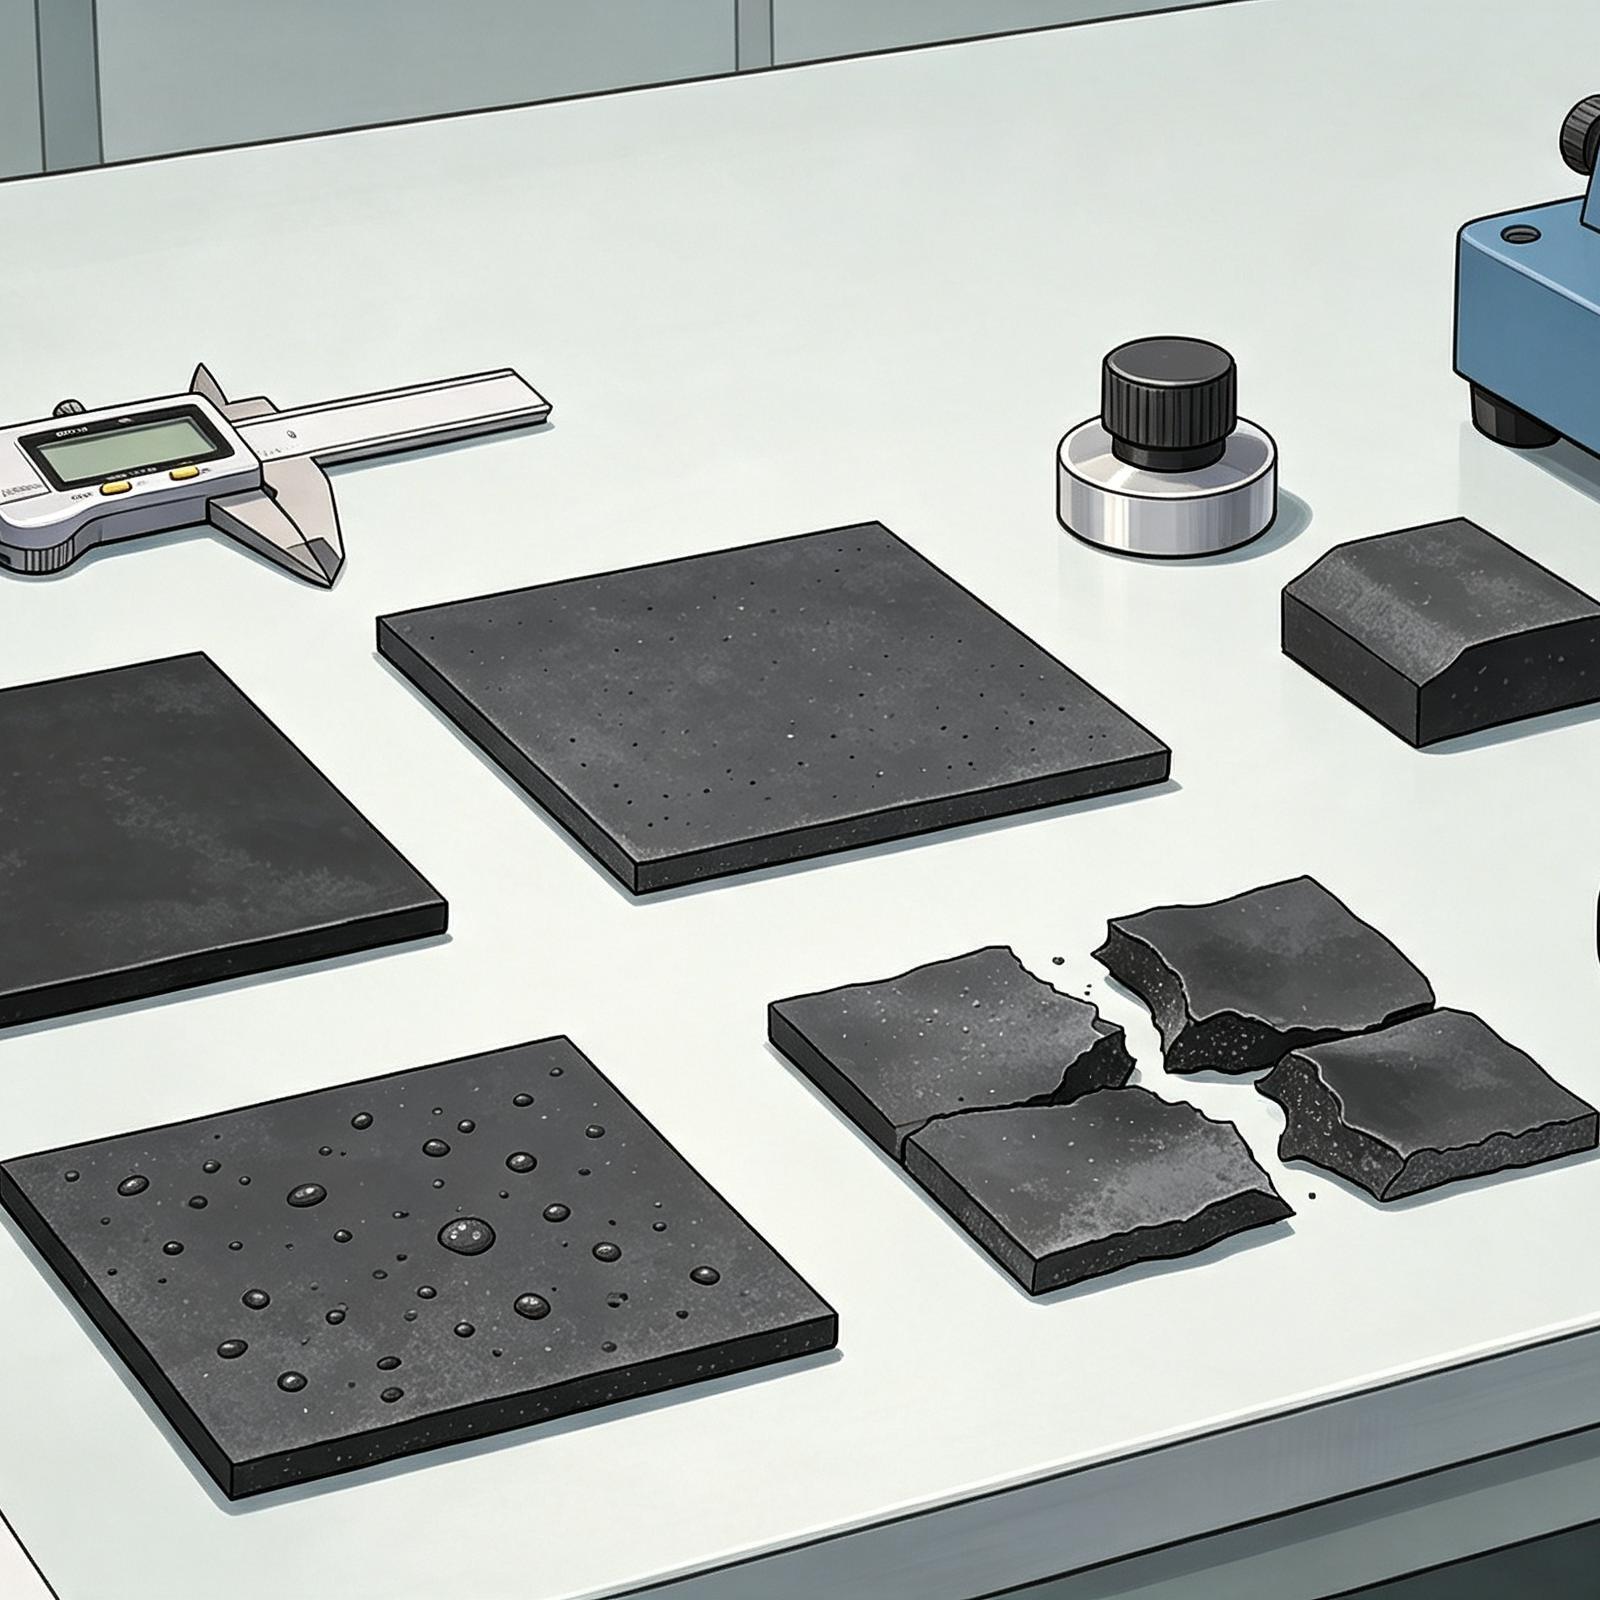
I. Four Major Causes of Uneven Rubber Mixing Uneven mixing cannot be simply attributed to operators’ negligence. The root causes cover formula design, processing, equipment and raw materials, categorized into four types as below: I. Four Major Causes of Uneven Rubber Mixing Uneven mixing cannot be simply attributed to operators’ negligence. The root causes cover formula design, processing, equipment and raw materials, categorized into four types as below: 1. Hardness Property fluctuation across one single part is obvious. High carbon black accumulation creates hard zones while filler-deficient areas stay soft, leading to customer rejection during QC inspection. 2. Tear Strength (Top Failure Indicator for Uneven Mixing) Undispersed filler agglomerates form internal stress concentration points. Tiny surface cracks expand rapidly under force, resulting in easy tearing. 3. Tensile Strength & Elongation at Break Disordered filler networks fail to uniformly bind rubber molecular chains. Localized fracture occurs under tension, causing sharp decline in tensile test readings. 4. Compression Set Unevenly dispersed curatives (sulfur, accelerators) cause partial overcure (brittle sections) and undercure (tacky sections). Inhomogeneous crosslink networks ruin long-term resilience of seals like O-rings, which cannot rebound after compression. 5. Dynamic Heat Build-up & Flex Fatigue Life Repeated compression generates severe friction heat inside carbon black aggregates (the Payne Effect). Trapped internal heat triggers thermal degradation, causing premature cracking of shock pads and tires under cyclic motion. 6. Surface Appearance Defects include pits, flow marks and peeling on molded parts. Excess blooming or oil bleeding occurs after storage, as clustered additives exceed rubber’s solubility limit and migrate outward.