Noticias

  1. Inicio
  2. > Noticias
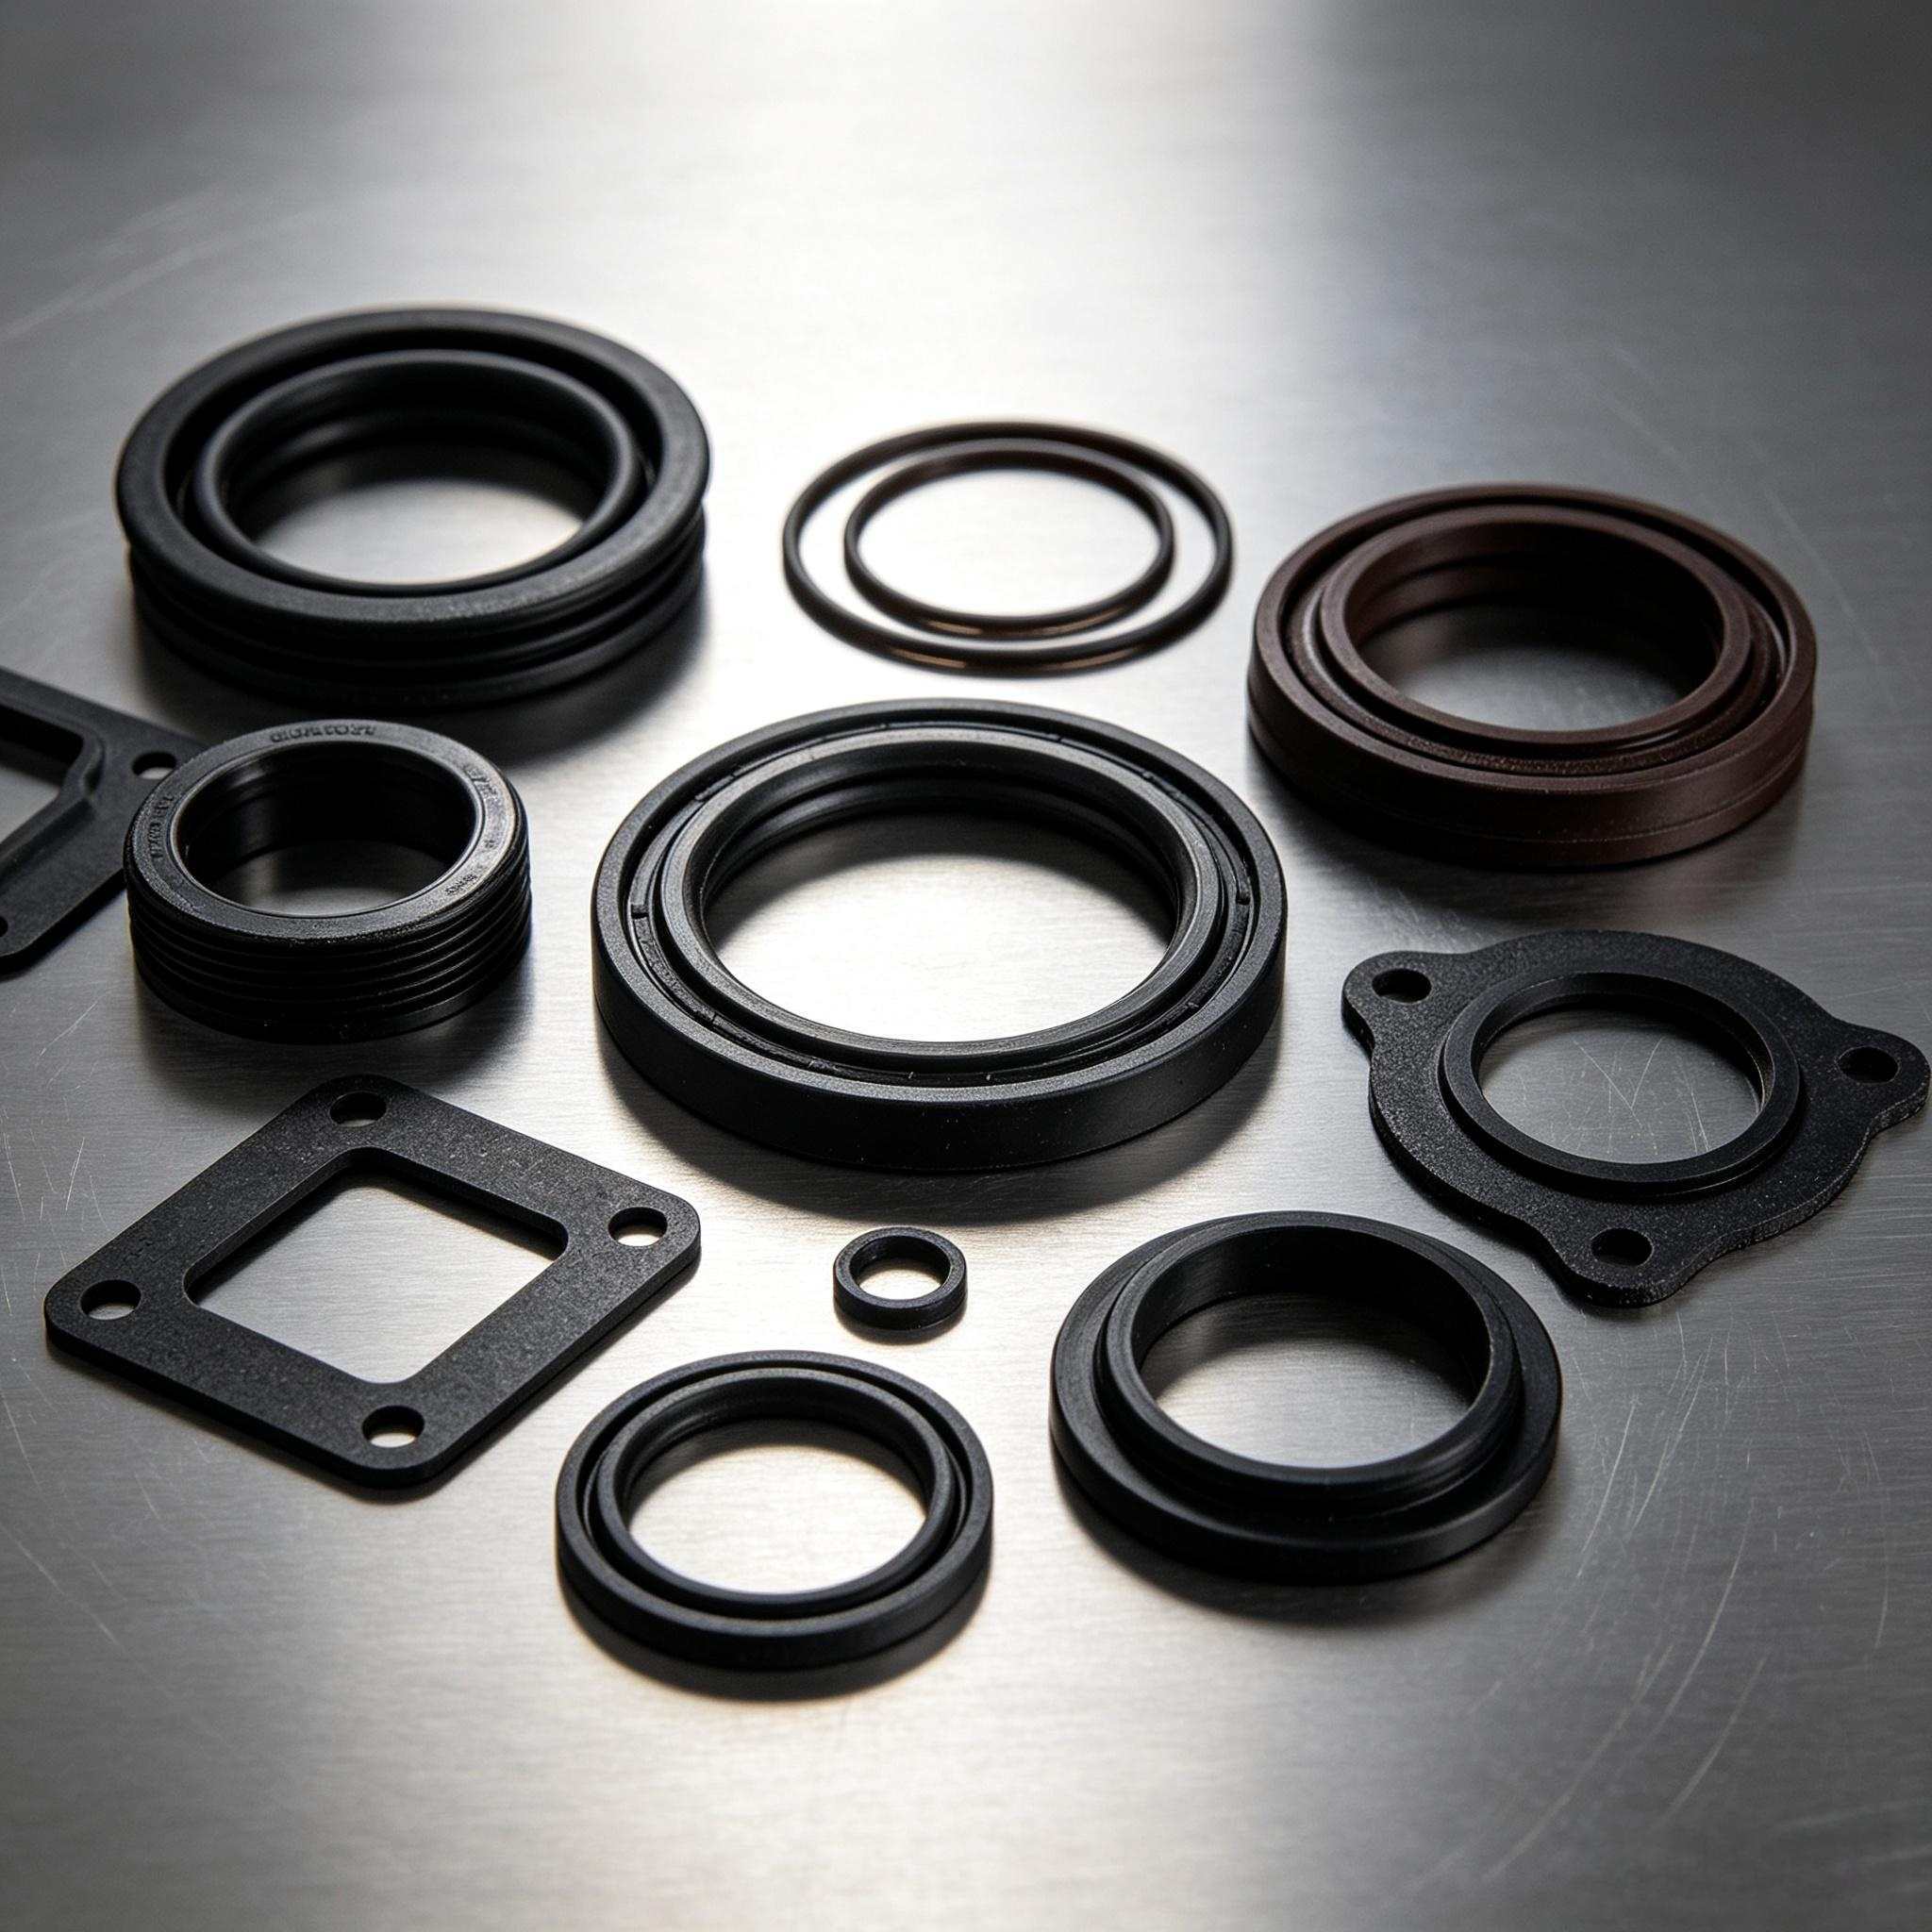
Temperature cycling causes more leakage in O-Rings and Rubber Seals than fixed extreme temperatures, from dynamic coupled thermal damage. In Caoutchouc Industry and Rubber Processing, steady heat ages Rubber Products and creates compression set; low temperature shrinks Moulded Rubber Parts and Rubber Moulded Items. Repeated cycles cause irreversible damage and transient leakage for vehicle and pipeline Industrial Seals. Rings, Gaskets and Silicone Gaskets rely on compressive contact pressure. Synthetic Rubbers (EPDM Rubber, Silicone Rubbers) expand more than metal grooves. Temperature cycling changes Rubber Parts’ compression ratio. Thermal expansion and cold hardening reduce resilience of Car Rubber Gaskets, Rubber Seals for Fittings and Silicone Foam Seals. High-temperature: Overexpanded Rubber over-compresses O-Rings and Gaskets. Aging triggers compression set and stress relaxation. Cooled Moulded Rubber Parts lose rebound, leading to permanent seal damage. Low-temperature: Synthetic Rubbers shrink and stiffen. Rubber Products fail to regain elasticity on cold startup, causing pressure-induced transient leakage. Cumulative cyclic damage: Thermal cycles degrade Industrial Seals via over-compression, falling sealing force, interfacial slip and crack growth, eventually failing Car Rubber Gaskets and Rubber Seals for Fittings. Thermal shock & system risks: Mismatched deformation between Rubber Parts and metal cracks or peels Seal Rings. Structural distortion and pressure-temperature coupling speed up failure, also affecting Rubber Hoses, Bellows and Rubber Buffers. Failure scenarios & controls: Leakage occurs during cold startup, thermal shock and low-pressure gas/vacuum. For Moulded Rubber Parts Manufacture, select rubbers with good low-temp and anti-ageing performance, optimize groove compression and structure, and run real thermal cycle tests to ensure Rubber Products reliability.
Most seal failures come from wrong material selection. For seal rings, gaskets, O-rings & industrial seals, check 3 conditions: Medium: mineral oil, water, brake fluid, acid/alkali. Wrong material swells or cracks (for rubber parts, moulded rubber parts, car rubber gaskets). Temperature: continuous working temp, not peak heat. Overheating reduces lifespan of rubber seals for fittings, rubber hoses, bellows. Seal type: dynamic seals need wear resistance; static seals depend on compression recovery. NBR:Standard for hydraulic/lubrication systems, -30~100℃, good mineral oil resistance. Widely used for rubber products, industry rubber. Weak against ozone, aromatics and ketones. EPDM Rubber:Great for hot water, steam, DOT3/DOT4 brake fluid, excellent weather resistance. Critical: Incompatible with mineral oil, leads to severe swelling. FKM:High temperature & chemical resistance up to 200℃+, ideal for engines, pumps and oilfield equipment. Higher cost; poor low-temp performance, not compatible with ketones/esters. VMQ (Silicone):Wide temp range -60~200℃, FDA grades available. Used for silicone gaskets, silicone foam seals. Low tensile strength, unsuitable for dynamic sealing; swells in mineral oil. HNBR:Modified NBR. Oil resistant, continuous temp up to 150℃, better wear & ozone resistance. Mid-cost option for automotive & oilfield moulded rubber items. PTFE:Not an elastomer. Outstanding chemical resistance, wide temperature range and low friction. Lacks elasticity; used for spring energized seals or coating over rubber substrates. NBR for mineral oil; FKM/HNBR for high-temp harsh conditions; EPDM for water, steam & outdoor service; VMQ for food-grade static sealing; PTFE for heavy corrosion. These elastomers are key materials in rubber processing and caoutchouc industry, used to produce rubber buffers, rubber metal buffer, elastic bands and rubber moulded items. Select proper synthetic rubbers or silicone rubbers by checking medium, temperature and seal type.
Same material, different lifespan. EPDM performance varies greatly. Its durability relies on formula, hardness, compression rate, groove geometry, medium and temperature. Long-term compression set and ageing resistance outweigh nominal single-point parameters. Composite sealing becomes the new trend. Fillers, blending and surface coatings balance conflicting performance requirements. Sealing has evolved from individual components into multi-material, self-compensating structural systems. Material iteration defines valve application boundaries. Every upgrade of sealing materials extends valves’operating range for temperature, pressure, corrosion and cyclic service, supporting extreme industrial working conditions. Sealing evolves from accessory to core technology. The traditional design mindset that prioritizes valve body then selects seals is outdated. Sealing systems govern valve torque, tightness, service life and media compatibility. Sealing is systematic engineering. Most seal failures stem from mismatched structure, clearance and operating conditions instead of defective raw materials. Reliable sealing demands proper coordination among material, structure and service environment. Sealing details differentiate high-end valves. Valve bodies share similar construction. Product gaps hide in unseen sealing design: material grading, compound formula, compression ratio and groove precision.   Five future directions for sealing technology. Advanced composites, data-backed material selection, surface coating, additive manufacturing and intelligent monitoring shift seals from passive endurance to active condition control. Core industry insight. The evolution of sealing materials fuels industrial advancement. Future competition in valve industry lies in optimized matching of material, structure and working conditions, rather than simply specifying costly premium materials.
El funcionamiento fiable de las válvulas depende en gran medida de los sellos. Desde sustancias naturales hasta cauchos sintéticos, PTFE, grafito y compuestos metálicos, los materiales de sellado han ampliado continuamente los límites de temperatura, presión y resistencia química de las válvulas. Primera revolución: Materiales naturales para el sellado de huecos. Los primeros profesionales emplearon cáñamo, algodón, cuero y cera de abejas para tapar los espacios entre componentes rígidos y detener las fugas básicas. Esto estableció la lógica central del empaque flexible, que aún se utiliza en los sellos de empaque actuales. Segunda revolución: El caucho aporta un sellado industrial elástico. El caucho natural presenta compresibilidad y resiliencia, lo que permite compensar las tolerancias dimensionales de las piezas. Esto dio lugar a los anillos tóricos y a las juntas de caucho. El sellado evolucionó desde el simple relleno de huecos hasta una fuerza de sellado sostenida generada por la elasticidad, permitiendo un diseño ingenieril. Tercera revolución: Caucho sintético para diversas condiciones de servicio. El caucho natural presenta una pobre resistencia al aceite y al envejecimiento. El NBR resiste el aceite mineral; el EPDM es adecuado para medios acuosos; el FKM soporta productos químicos a altas temperaturas. Se formuló una regla fundamental: la selección del material debe ajustarse al medio, la temperatura y la presión. El NBR y el EPDM no pueden intercambiarse arbitrariamente. Aunque visualmente se parezcan, difieren enormemente en resistencia química. Un ensamblaje intercambiable puede funcionar temporalmente, pero con el tiempo surgirán hinchazón, pérdida de elasticidad y fugas. La elección del sello prioriza la estabilidad a largo plazo bajo las condiciones de operación, no los datos de pruebas estáticas. Cuarta revolución: El PTFE inaugura la era de baja fricción. Con baja fricción y excelente resistencia química, el PTFE se utiliza ampliamente en asientos y juntas de válvulas de bola, reduciendo notablemente el par de operación de la válvula. Su desventaja es la fluencia y el flujo en frío, lo que impulsa la modificación de los materiales. El PTFE relleno pasa de ser un material único a una formulación personalizada. Rellenos como fibra de vidrio, fibra de carbono y grafito mejoran su resistencia a la fluencia y su rendimiento frente al desgaste. Las calidades de PTFE varían drásticamente según los rellenos utilizados, convirtiendo la formulación a medida en una dirección clave de desarrollo. Quinta revolución: Surgen los plásticos de ingeniería de alto rendimiento. Materiales de alta resistencia como el PEEK y el PPS soportan condiciones de alta temperatura, alta presión y abrasivas en asientos de válvulas premium y conjuntos de sellado. Un costo más elevado no equivale necesariamente a un mejor desempeño; la selección equilibra los requisitos de servicio y el coste. Sexta revolución: Sellado combinado multimatérico. Los metales aportan rigidez, los plásticos de ingeniería ofrecen soporte resistente al desgaste y los elastómeros absorben la deformación. El diseño del sello ya no depende de un solo material, sino de un sistema coordinado de materiales. Séptima revolución: El grafito supera los límites de alta temperatura. El grafito flexible ofrece alta resistencia al calor y una resiliencia aceptable, utilizado en empaques de vástago de válvulas y juntas de brida para altas temperaturas. La industria adoptó una selección de materiales basada en la temperatura. Octava revolución: Enfoque en la compatibilidad con el medio. Para servicios exigentes en química, farmacéutica y otros sectores, la resistencia química se vuelve crítica. Los sellos ya no son piezas comunes compradas; se requieren pruebas de inmersión y de vida útil para verificar la compatibilidad con el medio. Novena revolución: Paso de la estanqueidad estática a la fiabilidad dinámica. Las aperturas y cierres repetidos provocan fricción y desgaste, haciendo más difícil el sellado dinámico. El diseño prevé la vida útil integrando materiales, estructura y parámetros de movimiento. Décima revolución: La era de la ultra‑baja fuga. La industria moderna impone límites estrictos a las fugas mínimas. El rendimiento del sellado depende del sistema completo. Se requiere un control integral desde el material, las tolerancias y el mecanizado hasta el ensamblaje, en lugar de limitarse a la inspección final. La evolución de los materiales de sellado refleja el avance del equipo industrial. La competencia en la industria de válvulas ya no se centra únicamente en el costo del material, sino en la adaptación precisa y la optimización sistemática de los materiales, la estructura y las condiciones de trabajo.
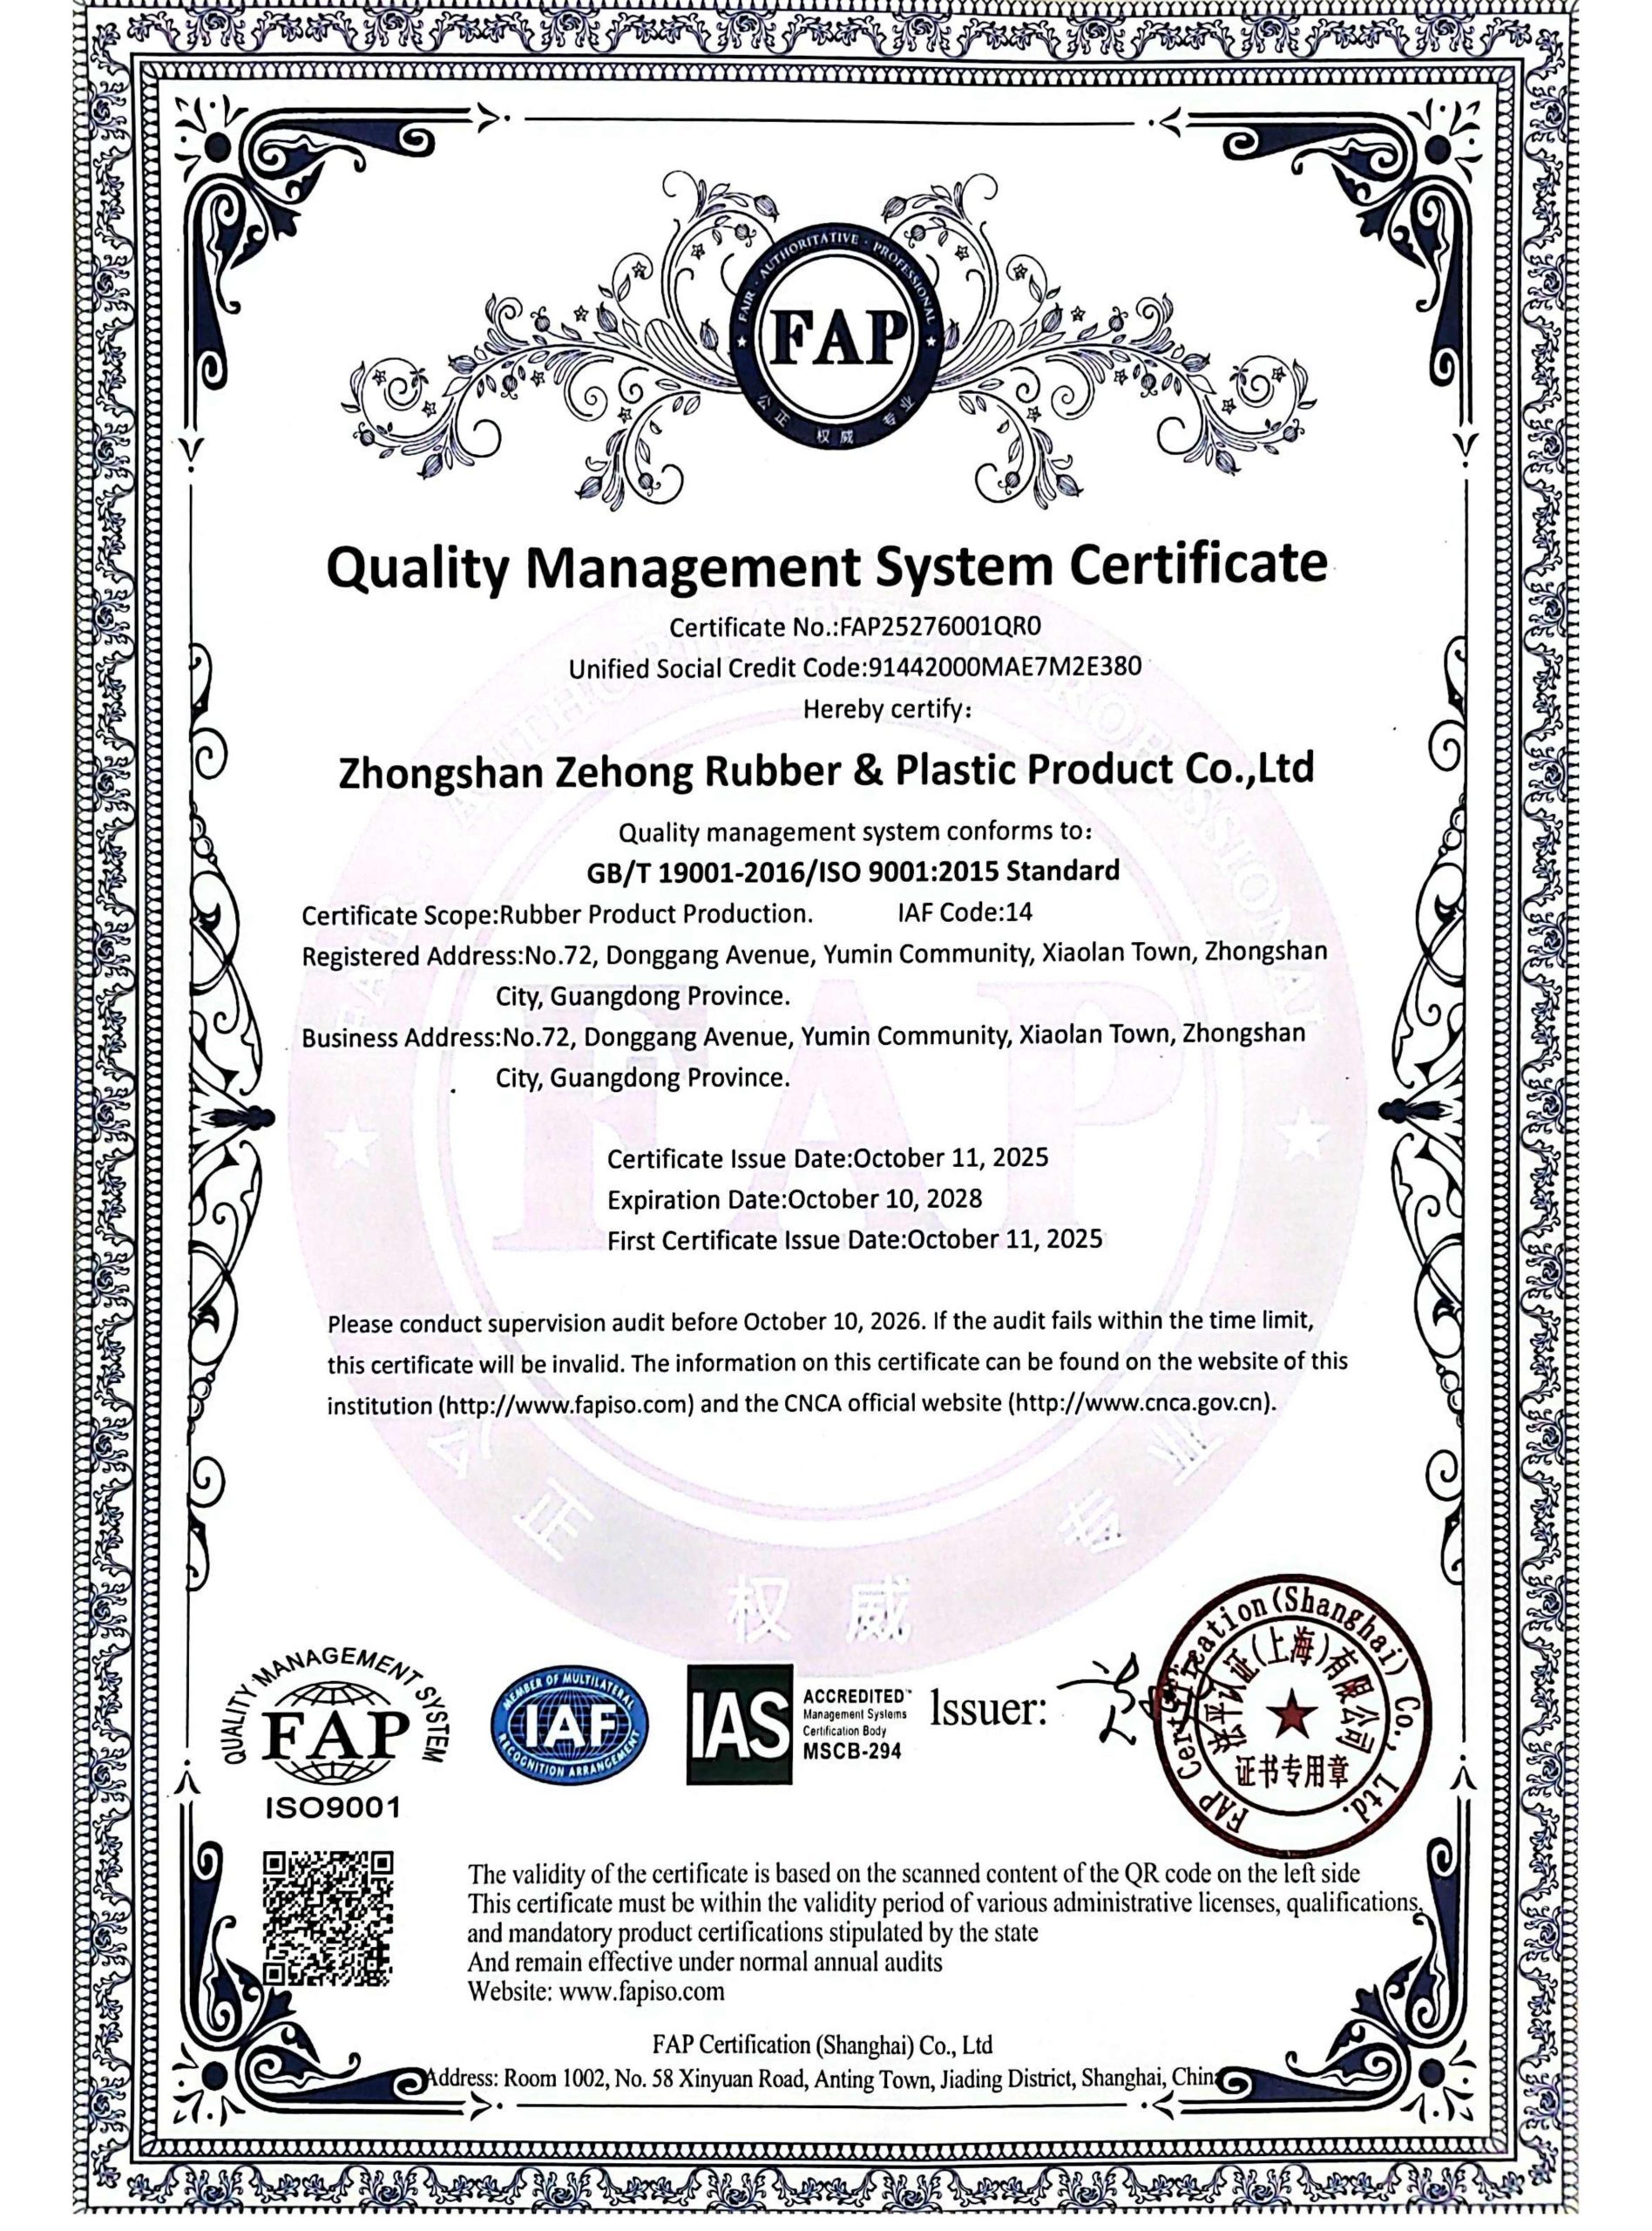
Nuestra empresa ha obtenido oficialmente la Certificación del Sistema de Gestión de la Calidad ISO 9001:2015 el 11 de octubre de 2025. Esta certificación valida plenamente nuestros sistemas estandarizados de fabricación y control de calidad para productos industriales de caucho y silicona, incluyendo juntas, anillos tóricos, sellos de caucho, juntas de silicona, piezas de caucho EPDM y componentes moldeados de caucho. Confirma que todo nuestro proceso de producción cumple con las normas internacionales de calidad industrial para soluciones de sellado y fabricación personalizada de caucho. Especializados en sellos industriales, artículos de caucho moldeado y procesamiento de productos de caucho, implementamos rigurosas inspecciones de calidad, desde la verificación de materias primas, el moldeo de precisión y la supervisión de la producción hasta las pruebas del producto terminado. Cada componente industrial de caucho y silicona se produce bajo un sistema de gestión de la calidad estable, trazable y estandarizado. Con la certificación oficial ISO 9001, garantizamos aún más un rendimiento estable, una calidad de sellado confiable y entregas consistentes para todos los productos personalizados de caucho y silicona OEM y ODM, atendiendo a clientes industriales globales con soluciones de fabricación confiables.
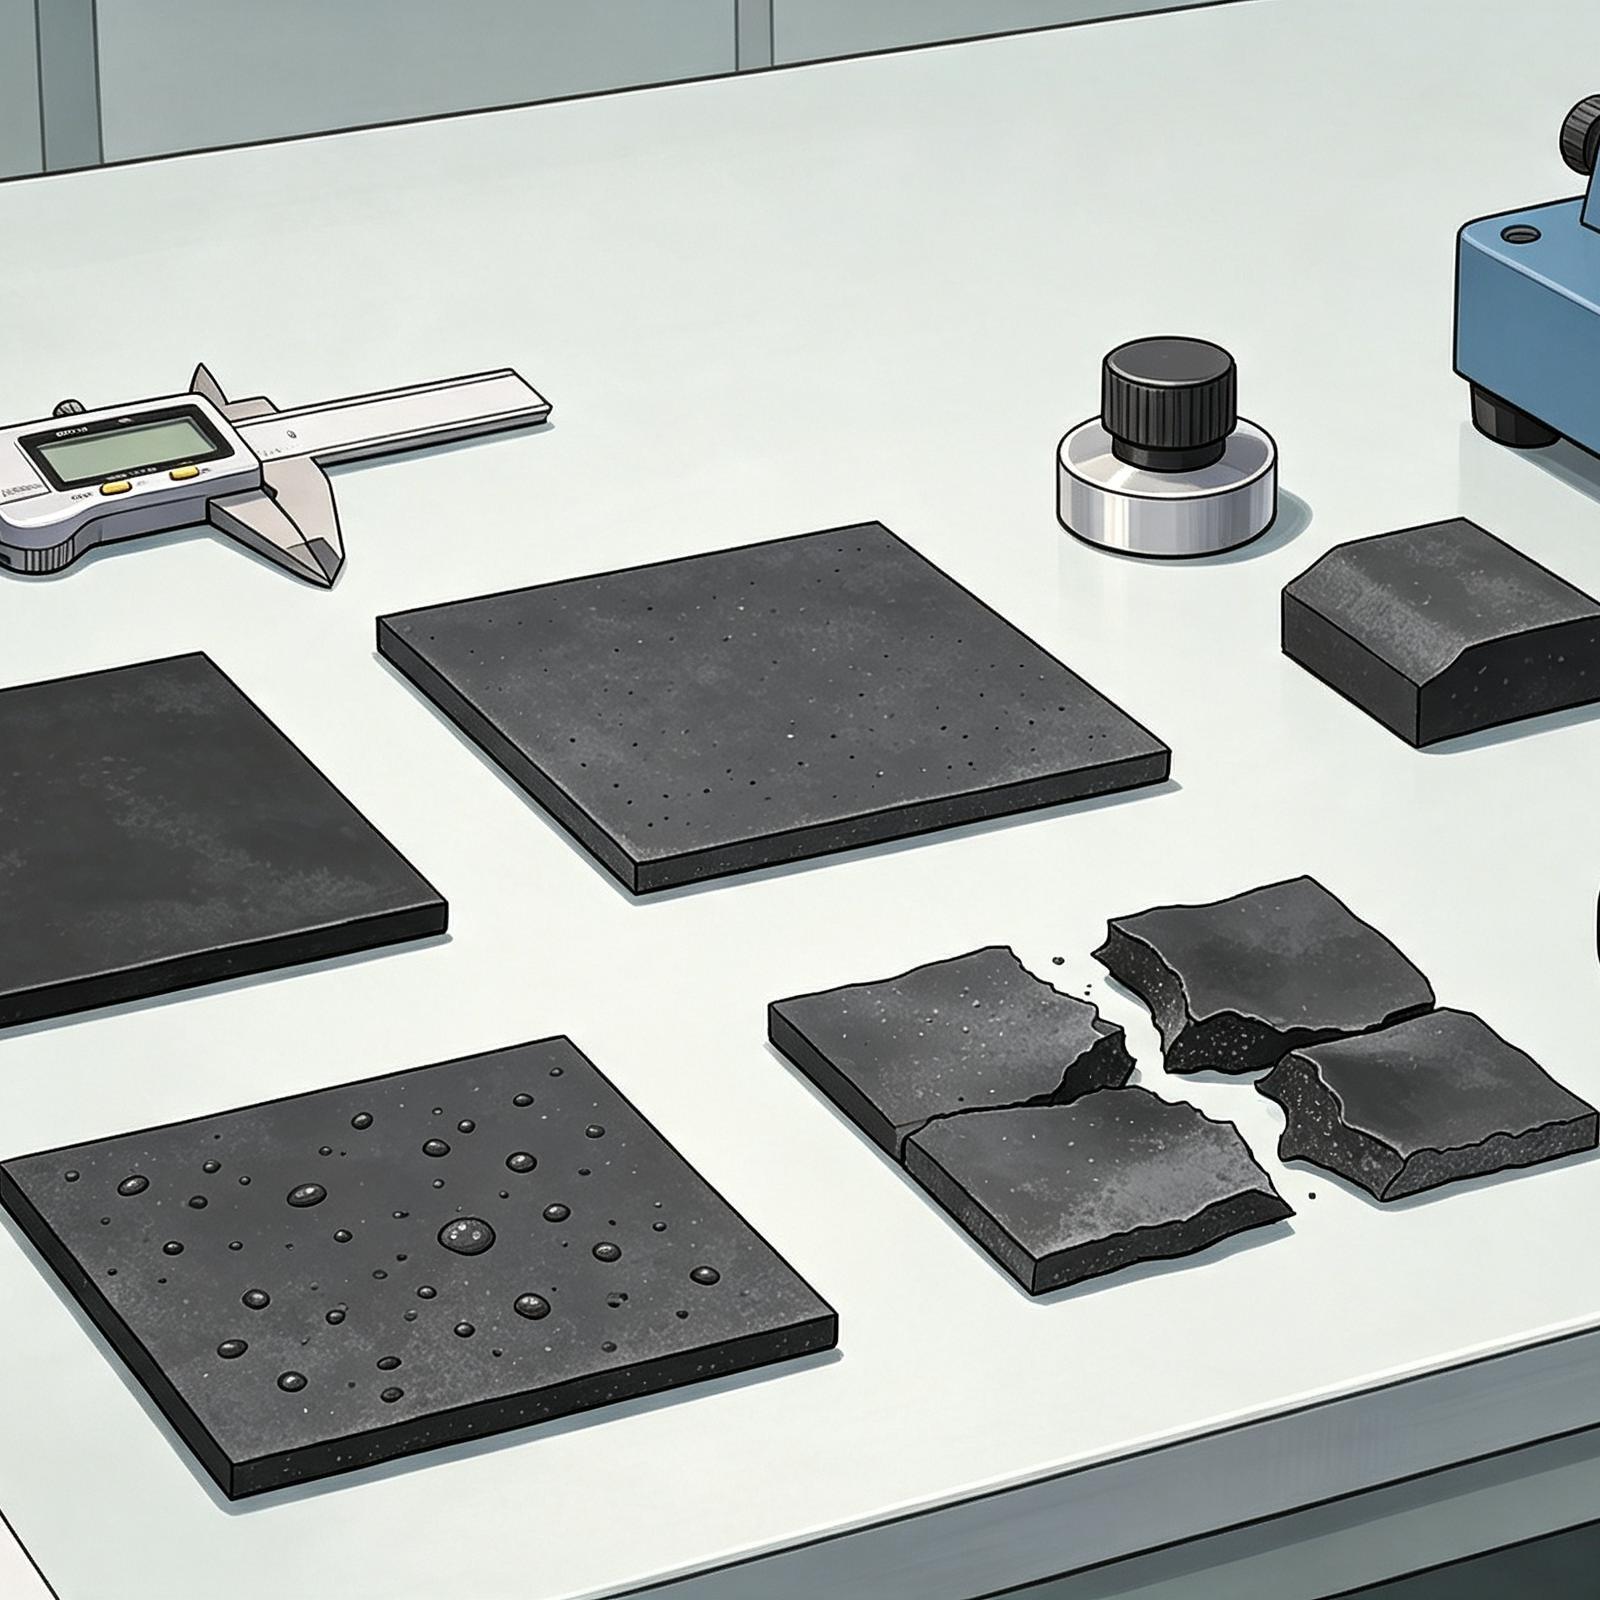
I. Four Major Causes of Uneven Rubber Mixing Uneven mixing cannot be simply attributed to operators’ negligence. The root causes cover formula design, processing, equipment and raw materials, categorized into four types as below: I. Four Major Causes of Uneven Rubber Mixing Uneven mixing cannot be simply attributed to operators’ negligence. The root causes cover formula design, processing, equipment and raw materials, categorized into four types as below: 1. Hardness Property fluctuation across one single part is obvious. High carbon black accumulation creates hard zones while filler-deficient areas stay soft, leading to customer rejection during QC inspection. 2. Tear Strength (Top Failure Indicator for Uneven Mixing) Undispersed filler agglomerates form internal stress concentration points. Tiny surface cracks expand rapidly under force, resulting in easy tearing. 3. Tensile Strength & Elongation at Break Disordered filler networks fail to uniformly bind rubber molecular chains. Localized fracture occurs under tension, causing sharp decline in tensile test readings. 4. Compression Set Unevenly dispersed curatives (sulfur, accelerators) cause partial overcure (brittle sections) and undercure (tacky sections). Inhomogeneous crosslink networks ruin long-term resilience of seals like O-rings, which cannot rebound after compression. 5. Dynamic Heat Build-up & Flex Fatigue Life Repeated compression generates severe friction heat inside carbon black aggregates (the Payne Effect). Trapped internal heat triggers thermal degradation, causing premature cracking of shock pads and tires under cyclic motion. 6. Surface Appearance Defects include pits, flow marks and peeling on molded parts. Excess blooming or oil bleeding occurs after storage, as clustered additives exceed rubber’s solubility limit and migrate outward.