Новости

  1. Главная
  2. > Новости
Temperature cycling causes more leakage in O-Rings and Rubber Seals than fixed extreme temperatures, from dynamic coupled thermal damage. In Caoutchouc Industry and Rubber Processing, steady heat ages Rubber Products and creates compression set; low temperature shrinks Moulded Rubber Parts and Rubber Moulded Items. Repeated cycles cause irreversible damage and transient leakage for vehicle and pipeline Industrial Seals. Rings, Gaskets and Silicone Gaskets rely on compressive contact pressure. Synthetic Rubbers (EPDM Rubber, Silicone Rubbers) expand more than metal grooves. Temperature cycling changes Rubber Parts’ compression ratio. Thermal expansion and cold hardening reduce resilience of Car Rubber Gaskets, Rubber Seals for Fittings and Silicone Foam Seals. High-temperature: Overexpanded Rubber over-compresses O-Rings and Gaskets. Aging triggers compression set and stress relaxation. Cooled Moulded Rubber Parts lose rebound, leading to permanent seal damage. Low-temperature: Synthetic Rubbers shrink and stiffen. Rubber Products fail to regain elasticity on cold startup, causing pressure-induced transient leakage. Cumulative cyclic damage: Thermal cycles degrade Industrial Seals via over-compression, falling sealing force, interfacial slip and crack growth, eventually failing Car Rubber Gaskets and Rubber Seals for Fittings. Thermal shock & system risks: Mismatched deformation between Rubber Parts and metal cracks or peels Seal Rings. Structural distortion and pressure-temperature coupling speed up failure, also affecting Rubber Hoses, Bellows and Rubber Buffers. Failure scenarios & controls: Leakage occurs during cold startup, thermal shock and low-pressure gas/vacuum. For Moulded Rubber Parts Manufacture, select rubbers with good low-temp and anti-ageing performance, optimize groove compression and structure, and run real thermal cycle tests to ensure Rubber Products reliability.
Most seal failures come from wrong material selection. For seal rings, gaskets, O-rings & industrial seals, check 3 conditions: Medium: mineral oil, water, brake fluid, acid/alkali. Wrong material swells or cracks (for rubber parts, moulded rubber parts, car rubber gaskets). Temperature: continuous working temp, not peak heat. Overheating reduces lifespan of rubber seals for fittings, rubber hoses, bellows. Seal type: dynamic seals need wear resistance; static seals depend on compression recovery. NBR:Standard for hydraulic/lubrication systems, -30~100℃, good mineral oil resistance. Widely used for rubber products, industry rubber. Weak against ozone, aromatics and ketones. EPDM Rubber:Great for hot water, steam, DOT3/DOT4 brake fluid, excellent weather resistance. Critical: Incompatible with mineral oil, leads to severe swelling. FKM:High temperature & chemical resistance up to 200℃+, ideal for engines, pumps and oilfield equipment. Higher cost; poor low-temp performance, not compatible with ketones/esters. VMQ (Silicone):Wide temp range -60~200℃, FDA grades available. Used for silicone gaskets, silicone foam seals. Low tensile strength, unsuitable for dynamic sealing; swells in mineral oil. HNBR:Modified NBR. Oil resistant, continuous temp up to 150℃, better wear & ozone resistance. Mid-cost option for automotive & oilfield moulded rubber items. PTFE:Not an elastomer. Outstanding chemical resistance, wide temperature range and low friction. Lacks elasticity; used for spring energized seals or coating over rubber substrates. NBR for mineral oil; FKM/HNBR for high-temp harsh conditions; EPDM for water, steam & outdoor service; VMQ for food-grade static sealing; PTFE for heavy corrosion. These elastomers are key materials in rubber processing and caoutchouc industry, used to produce rubber buffers, rubber metal buffer, elastic bands and rubber moulded items. Select proper synthetic rubbers or silicone rubbers by checking medium, temperature and seal type.
Same material, different lifespan. EPDM performance varies greatly. Its durability relies on formula, hardness, compression rate, groove geometry, medium and temperature. Long-term compression set and ageing resistance outweigh nominal single-point parameters. Composite sealing becomes the new trend. Fillers, blending and surface coatings balance conflicting performance requirements. Sealing has evolved from individual components into multi-material, self-compensating structural systems. Material iteration defines valve application boundaries. Every upgrade of sealing materials extends valves’operating range for temperature, pressure, corrosion and cyclic service, supporting extreme industrial working conditions. Sealing evolves from accessory to core technology. The traditional design mindset that prioritizes valve body then selects seals is outdated. Sealing systems govern valve torque, tightness, service life and media compatibility. Sealing is systematic engineering. Most seal failures stem from mismatched structure, clearance and operating conditions instead of defective raw materials. Reliable sealing demands proper coordination among material, structure and service environment. Sealing details differentiate high-end valves. Valve bodies share similar construction. Product gaps hide in unseen sealing design: material grading, compound formula, compression ratio and groove precision.   Five future directions for sealing technology. Advanced composites, data-backed material selection, surface coating, additive manufacturing and intelligent monitoring shift seals from passive endurance to active condition control. Core industry insight. The evolution of sealing materials fuels industrial advancement. Future competition in valve industry lies in optimized matching of material, structure and working conditions, rather than simply specifying costly premium materials.
Надежная работа клапана во многом зависит от уплотнений. От природных материалов до синтетической резины, ПТФЭ, графита и металлических композитов — материалы для уплотнения постоянно расширяют пределы температуры, давления и химической стойкости клапанов. Первая революция: природные материалы для уплотнения зазоров. Ранние мастера использовали пеньку, хлопок, кожу и пчелиный воск, чтобы закрывать зазоры между жёсткими деталями и предотвращать базовые утечки. Так была заложена основная идея гибкой набивки, которая до сих пор применяется в современных сальниковых уплотнениях. Вторая революция: резина обеспечивает эластичное промышленное уплотнение. Природная резина обладает сжимаемостью и упругостью, что позволяет компенсировать допуски размеров деталей. Благодаря ей появились уплотнительные кольца и резиновые прокладки. Уплотнение перешло от простого заполнения зазоров к поддержанию постоянного уплотняющего усилия за счёт упругости, что сделало возможным инженерное проектирование. Третья революция: синтетическая резина для разнообразных условий эксплуатации. Природная резина плохо переносит воздействие масел и стареет. НБР устойчив к минеральным маслам; ЭПДМ подходит для водных сред; ФТОМ выдерживает высокотемпературные химические вещества. Было сформировано ключевое правило: выбор материала должен соответствовать среде, температуре и давлению. НБР и ЭПДМ нельзя произвольно заменять друг другом. Хотя внешне они похожи, их химическая стойкость сильно различается. Временная взаимозаменяемость может работать, но со временем возникнут набухание, потеря упругости и утечки. При выборе уплотнения главное — долговременная стабильность в условиях эксплуатации, а не данные статических испытаний. Четвёртая революция: ПТФЭ открывает эпоху низкого трения. Обладая низким коэффициентом трения и отличной химической стойкостью, ПТФЭ широко применяется в седлах шаровых клапанов и уплотнительных прокладках, существенно снижая крутящий момент при работе клапана. Однако его недостатком являются ползучесть и холодная текучесть, что стимулирует модификацию материала. Наполненный ПТФЭ переходит от использования одного материала к индивидуальной рецептуре. Наполнители, такие как стекловолокно, углеродное волокно и графит, повышают стойкость к ползучести и износу. Разные марки ПТФЭ значительно различаются в зависимости от наполнителей, поэтому индивидуальная рецептура становится ключевым направлением развития. Пятая революция: появляются высокопроизводительные технические пластмассы. Высокопрочные материалы, такие как ПИК и ППС, способны выдерживать высокие температуры, давление и абразивные условия, что делает их подходящими для премиальных седел клапанов и уплотнительных узлов. Более высокая стоимость не гарантирует лучшую производительность; выбор должен учитывать требования эксплуатации и бюджет. Шестая революция: комбинированное уплотнение из нескольких материалов. Металлы обеспечивают жёсткость, технические пластмассы — износостойкую поддержку, а эластомеры поглощают деформацию. Проектирование уплотнений больше не ограничивается одним материалом, а опирается на согласованную систему материалов. Седьмая революция: графит преодолевает пределы высоких температур. Гибкий графит обладает высокой термостойкостью и приемлемой упругостью; он используется для уплотнений штоков клапанов и фланцевых прокладок при высоких температурах. Промышленность приняла подход к выбору материалов, основанный на температурном режиме. Восьмая революция: акцент на совместимости с рабочей средой. Для требовательных химических, фармацевтических и других областей применения химическая стойкость становится критически важной. Уплотнения больше не являются обычными покупными деталями; необходимы погружные и длительные испытания для проверки совместимости с рабочей средой. Девятая революция: переход от статической герметичности к динамической надёжности. Многократное открытие и закрытие вызывают трение и износ, что делает динамическое уплотнение более сложным. Проектирование предусматривает оценку срока службы, учитывая материалы, конструкцию и параметры движения. Десятая революция: эра сверхнизких утечек. Современная промышленность устанавливает строгие ограничения на микропротечки. Эффективность уплотнения зависит от всей системы. Требуется контроль всего процесса — от выбора материалов и допусков до механической обработки и сборки, а не только окончательная проверка. Эволюция материалов для уплотнений отражает развитие промышленного оборудования. Конкуренция в клапанной отрасли уже не сводится лишь к стоимости материалов, а заключается в точном соответствии и системной оптимизации материалов, конструкции и условий эксплуатации.
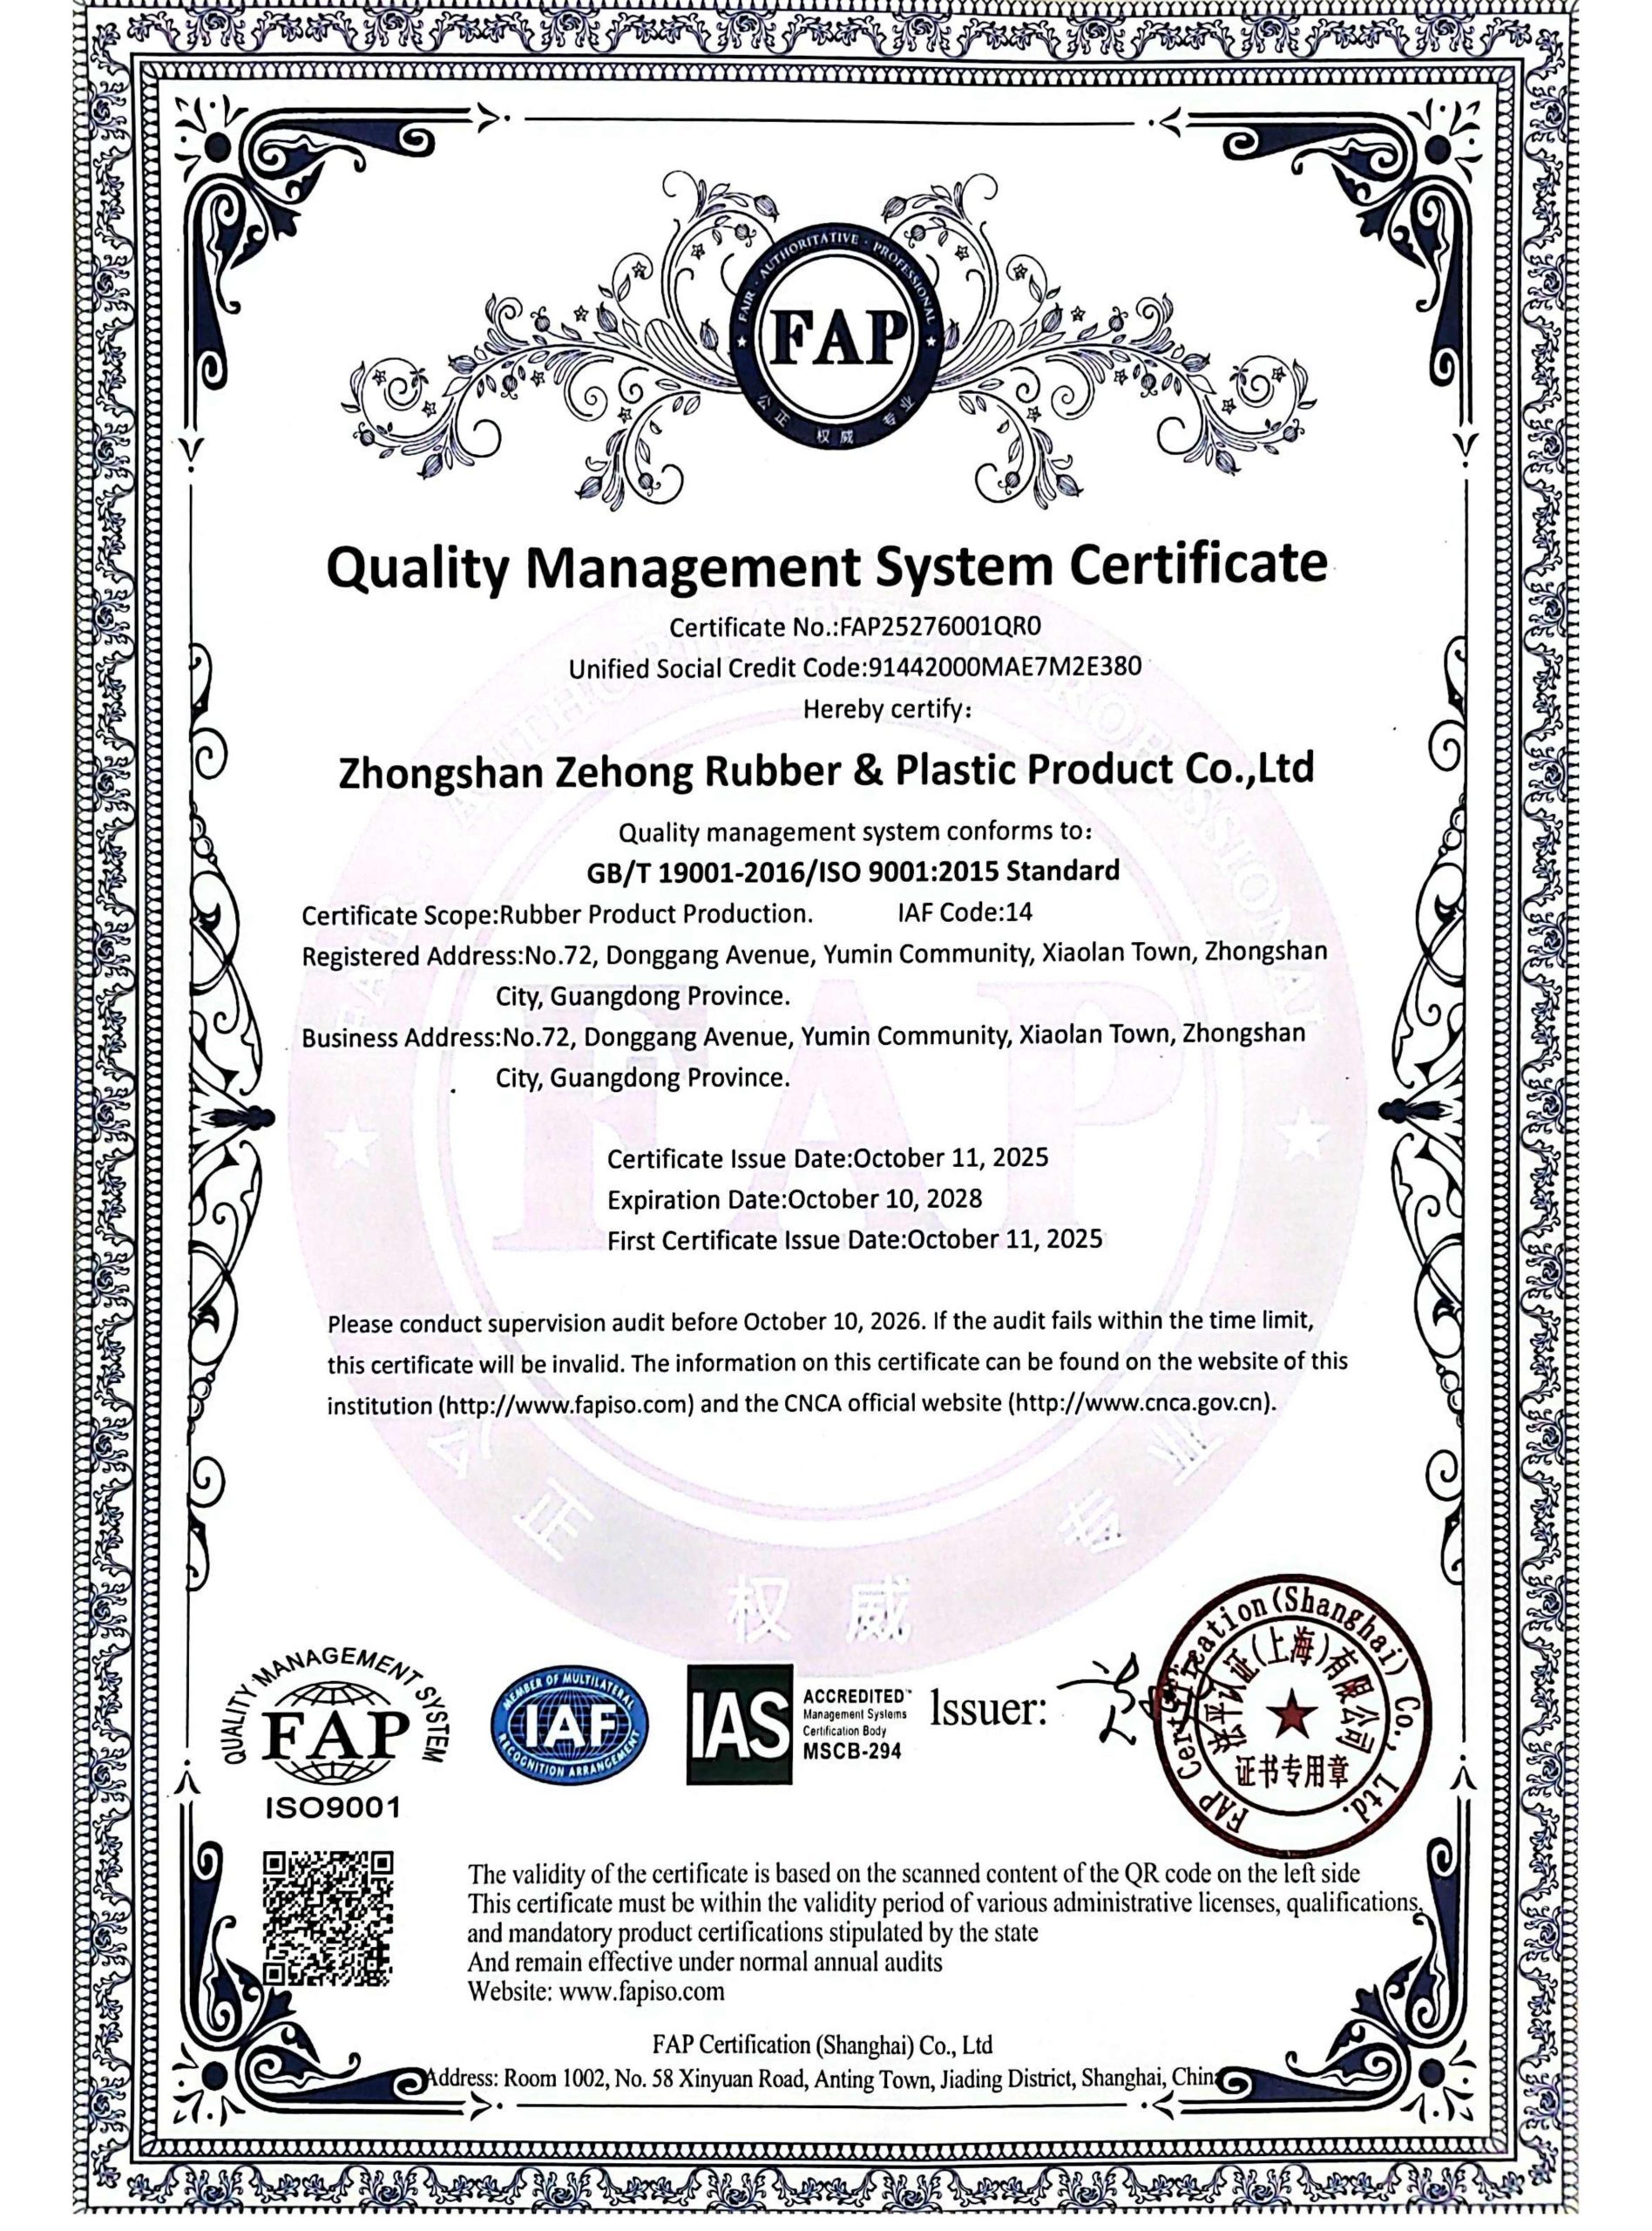
Наша компания официально получила сертификат системы менеджмента качества ISO 9001:2015 11 октября 2025 года. Этот сертификат полностью подтверждает наличие у нас стандартизированных систем производства и контроля качества для промышленных резиновых и силиконовых изделий, включая прокладки, уплотнительные кольца, резиновые уплотнители, силиконовые прокладки, детали из EPDM‑резины и формованные резиновые компоненты. Он подтверждает, что весь наш производственный процесс соответствует международным промышленным стандартам качества в области уплотнительных решений и изготовления изделий из резины на заказ. Специализируясь на промышленных уплотнителях, формованных резиновых изделиях и обработке каучуковой продукции, мы осуществляем строгий контроль качества — от проверки сырья и точной формовки до надзора за производством и испытаний готовой продукции. Каждый промышленный резиновый и силиконовый компонент изготавливается в рамках стабильной, прослеживаемой и стандартизированной системы управления качеством. Благодаря официальному сертификату ISO 9001 мы дополнительно гарантируем стабильную работу, надежное качество уплотнения и своевременную доставку всех индивидуальных резиновых и силиконовых изделий по OEM и ODM, предоставляя глобальным промышленным клиентам надежные производственные решения.
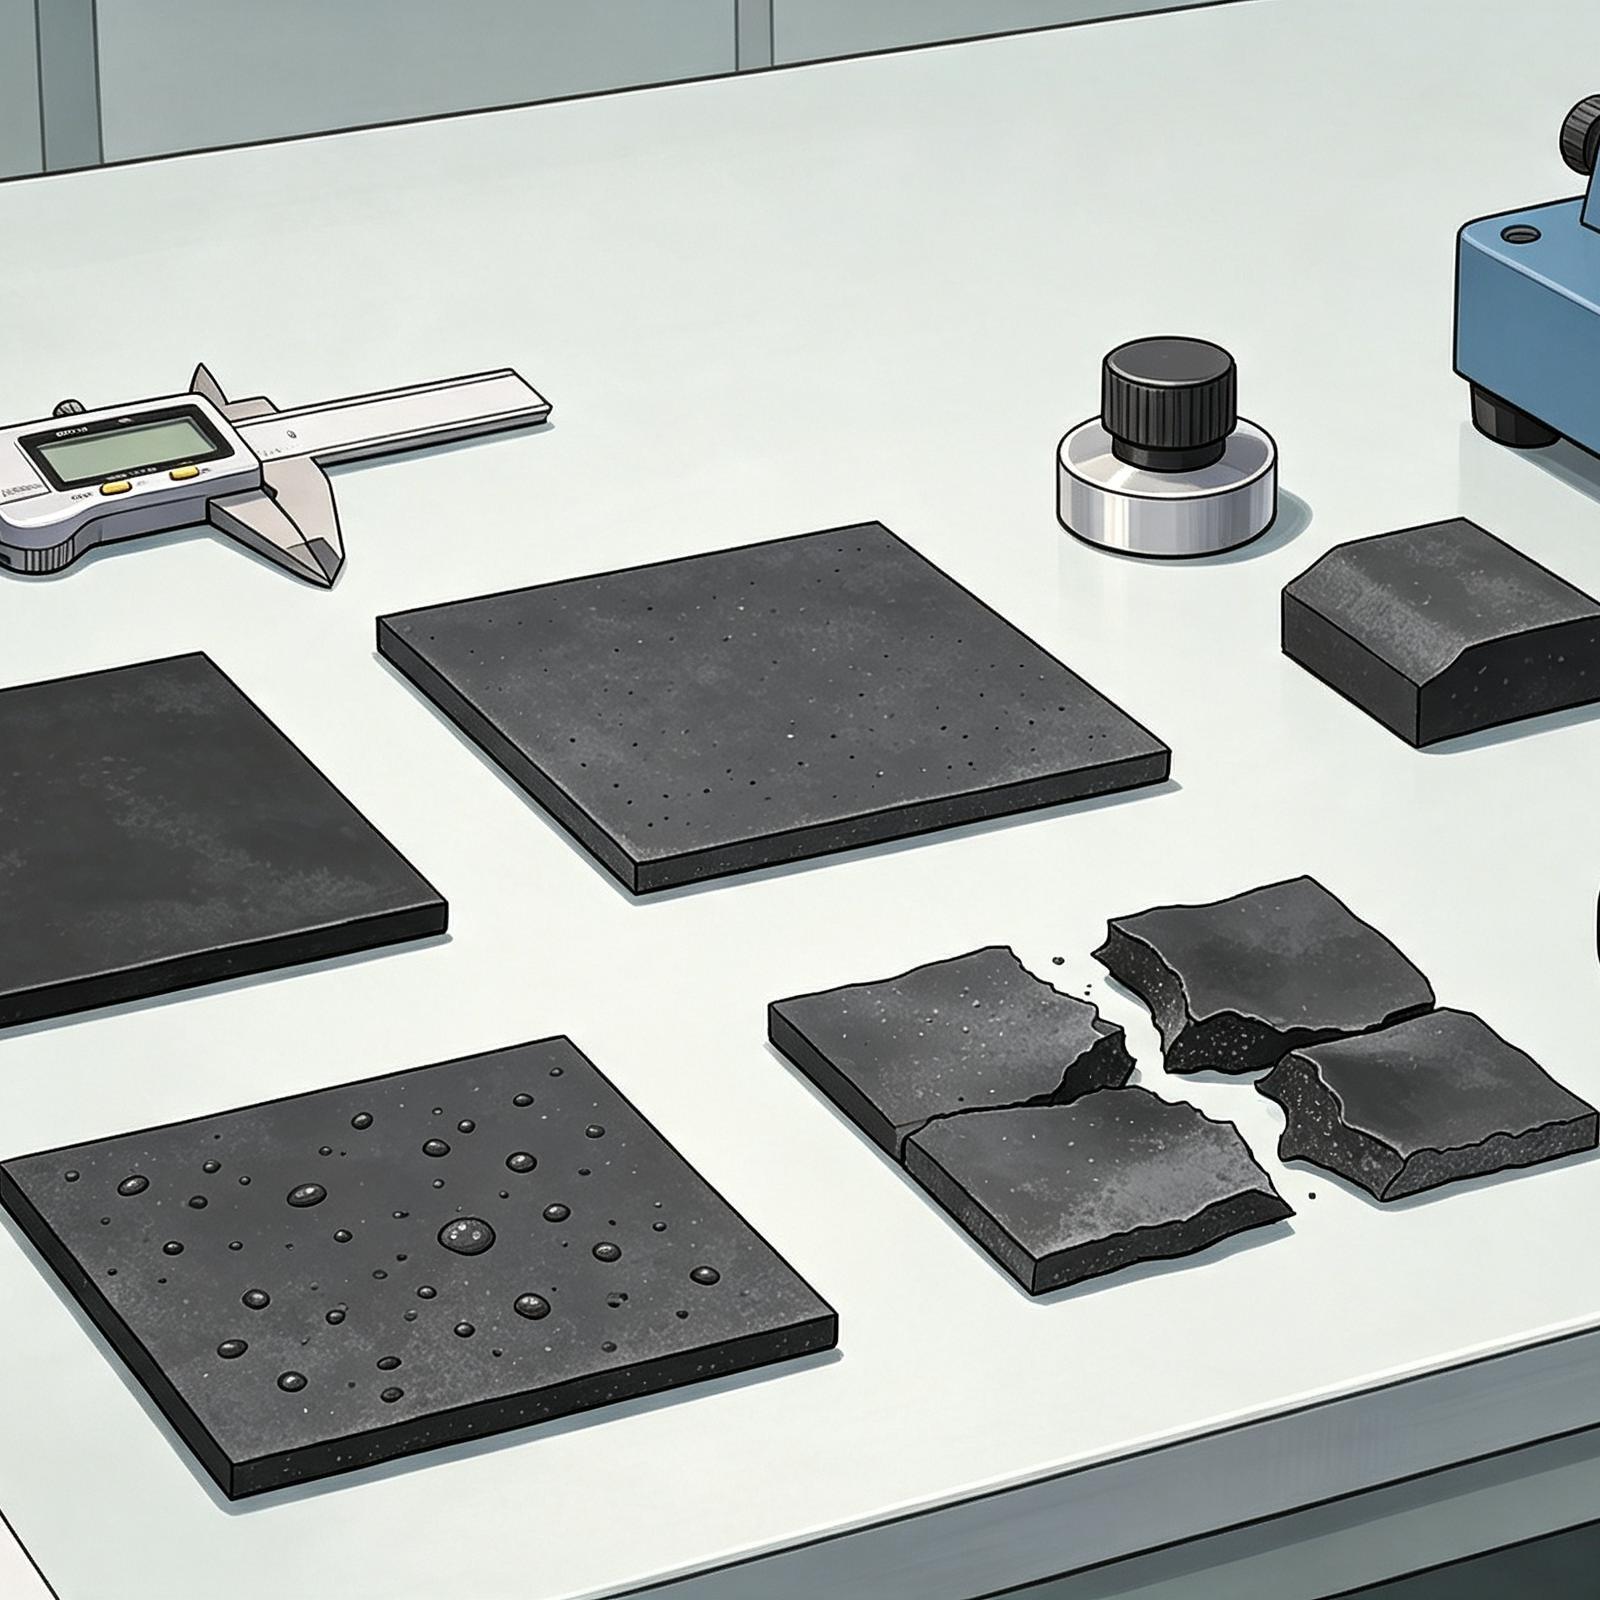
I. Four Major Causes of Uneven Rubber Mixing Uneven mixing cannot be simply attributed to operators’ negligence. The root causes cover formula design, processing, equipment and raw materials, categorized into four types as below: I. Four Major Causes of Uneven Rubber Mixing Uneven mixing cannot be simply attributed to operators’ negligence. The root causes cover formula design, processing, equipment and raw materials, categorized into four types as below: 1. Hardness Property fluctuation across one single part is obvious. High carbon black accumulation creates hard zones while filler-deficient areas stay soft, leading to customer rejection during QC inspection. 2. Tear Strength (Top Failure Indicator for Uneven Mixing) Undispersed filler agglomerates form internal stress concentration points. Tiny surface cracks expand rapidly under force, resulting in easy tearing. 3. Tensile Strength & Elongation at Break Disordered filler networks fail to uniformly bind rubber molecular chains. Localized fracture occurs under tension, causing sharp decline in tensile test readings. 4. Compression Set Unevenly dispersed curatives (sulfur, accelerators) cause partial overcure (brittle sections) and undercure (tacky sections). Inhomogeneous crosslink networks ruin long-term resilience of seals like O-rings, which cannot rebound after compression. 5. Dynamic Heat Build-up & Flex Fatigue Life Repeated compression generates severe friction heat inside carbon black aggregates (the Payne Effect). Trapped internal heat triggers thermal degradation, causing premature cracking of shock pads and tires under cyclic motion. 6. Surface Appearance Defects include pits, flow marks and peeling on molded parts. Excess blooming or oil bleeding occurs after storage, as clustered additives exceed rubber’s solubility limit and migrate outward.